
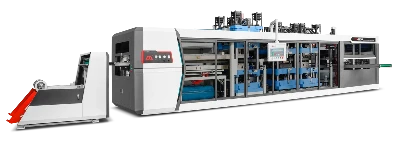

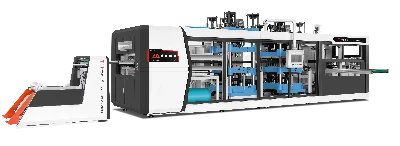
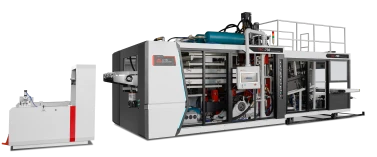
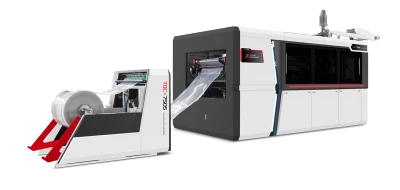
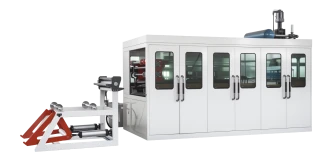
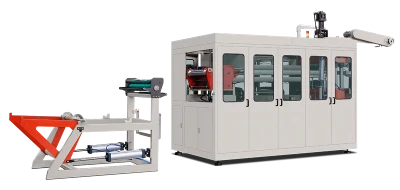
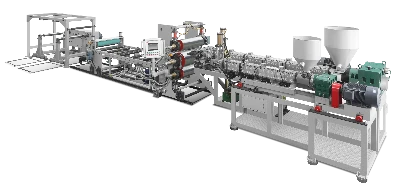
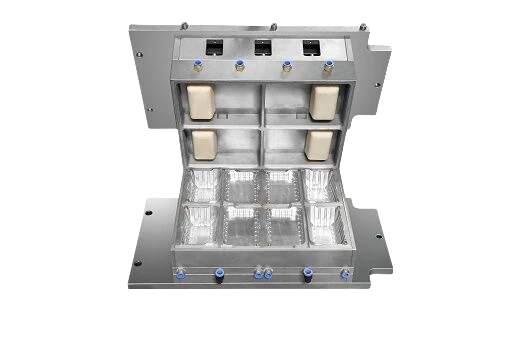
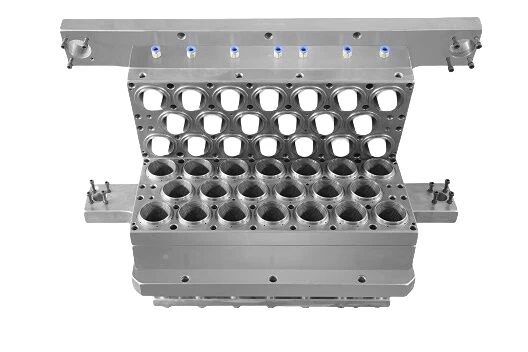
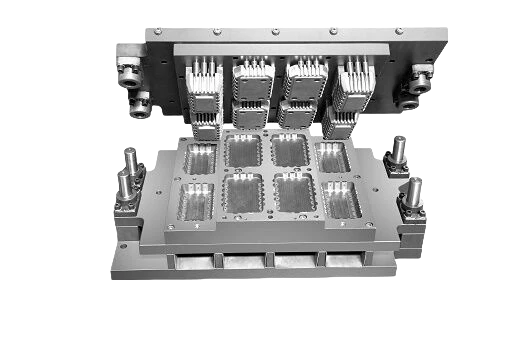
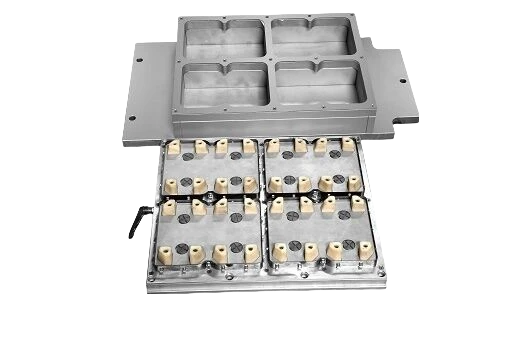
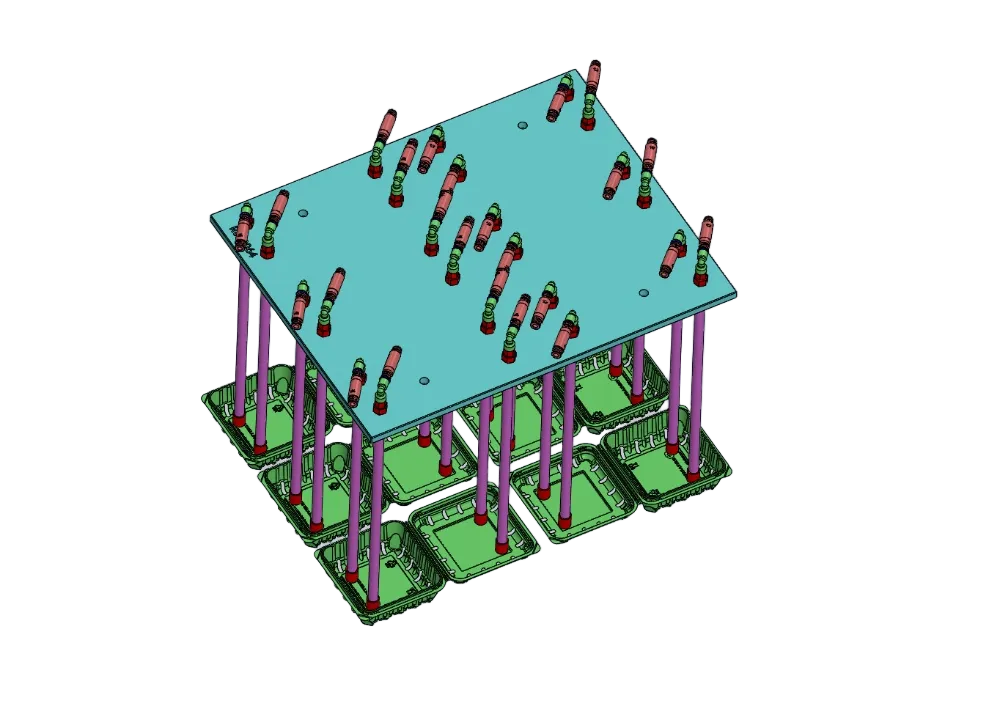

دستگاه تولید لیوان پلاستیکی ورق تخت PP، PS، PET یا PLA را تا نرمشدن گرم میکند. سپس با استفاده از خلأ و هوای فشردهٔ ۸ بار، ورق را در قالب آبخنک شکل میدهد. ورق خنک میشود و شکل لیوان را به خود میگیرد. در همان چرخه، لیوان با قالب از ورق جدا میشود.
دستگاهها پلاستیک را ذوب نمیکنند و از قالبگیری تزریقی استفاده نمیکنند. دیوارههای لیوان از ورق اولیه شکل میگیرند و در بخشهایی که مواد کشیده میشوند، نازکتر میشوند. سامانهٔ گرمایش، فشار هوا و برش قالبی همگی بر ضخامت دیواره، شکل لبه و سرعت تولید تأثیر میگذارند.
ایستگاهها بهترتیب ثابتی کار میکنند
دستگاه تولید لیوان پلاستیکی از مجموعهای از مراحل بههمپیوسته تشکیل شده است. ابتدا غلتکهای تغذیه، ورق را بهاندازهٔ طول یک قالب جلو میبرند. سپس گرمکن در جای خود قرار میگیرد و بسته به ضخامت ورق، آن را بهمدت ۸ تا ۲۰ ثانیه گرم میکند. پس از عقبرفتن گرمکن، قالب بسته میشود. خلأ و هوای فشرده ورق را شکل میدهند و کانالهای خنککنندهٔ قالب آلومینیومی آن را سرد میکنند. لیوانها با پانچ از ورق جدا میشوند و روی نوار نقالهٔ انباشت یا بهوسیلهٔ ربات جمعآوری میشوند. ضایعات باقیمانده برای بازیافت به آسیاب فرستاده میشوند.
هر مرحله باید پیش از آغاز مرحلهٔ بعدی تکمیل شود. تا گرمکن کنار نرود، قالب نمیتواند بسته شود و پانچ هم نمیتواند لیوانها را ببُرد تا زمانی که بهاندازهٔ کافی خنک شده باشند. در نتیجه، گرمشدن یا انباشت کند میتواند کل خط تولید را متوقف کند.
ایمنی دستگاه نیز اهمیت دارد. ارزیابی ریسک بر اساس ISO 12100 انجام میشود، تجهیزات الکتریکی از IEC 60204-1 پیروی میکنند و سامانههای کنترل ایمنی برای برآوردهکردن الزامات عملکردی ISO 13849-1 طراحی میشوند. این استانداردها به تولیدکنندگان کمک میکنند با مقررات ماشینآلات اتحادیهٔ اروپا در Regulation (EU) 2023/1230 مطابقت داشته باشند.
LITAI Machinery برای تولید دستگاههای خود، از جمله مدلهای قالبچرخشی، سروومحرک و هیدرولیکی، از سامانهٔ مدیریت کیفیت ISO 9001 استفاده میکند. این دستگاهها عمق شکلدهی حداکثر ۱۲۵ تا ۱۸۰ میلیمتر و عرض ورق ۷۷۰ میلیمتر دارند.
گرمایش باید در محدودهٔ مناسب باشد، نه صرفاً روی عدد دما متمرکز شود
در دستگاه تولید لیوان پلاستیکی، ورق باید دمای مناسبی داشته باشد تا بدون پارگی کش بیاید. دما نباید آنقدر بالا برود که ورق به سمت گرمکن آویزان شود یا ترک بخورد. برای PP، بازهٔ دما حدود ۱۵۰ تا ۱۶۵ درجهٔ سانتیگراد است؛ برای HIPS حدود ۱۲۰ تا ۱۴۰ درجه و برای PET آمورف حدود ۱۱۰ تا ۱۳۰ درجهٔ سانتیگراد. دمای شکلدهی PLA حدود ۹۰ درجهٔ سانتیگراد است. PLA در دمای پایینتری نرم میشود و همین موضوع دمای فرایند آن را محدود میکند. نقطهٔ نرمی آن را میتوان با آزمون ویکات طبق ISO 306 یا با آزمون دمای گذار طبق ASTM D3418 اندازهگیری کرد.
دو مشکل رایج بر این بازهٔ دما تأثیر میگذارند. نخست، افتادگی ورق است. وقتی ورق نرم میشود، تکیهگاه ندارد؛ بنابراین ورق ۰٫۳ میلیمتری بسیار سریعتر از ورق ۱٫۸ میلیمتری آویزان میشود. به همین دلیل، گرمکنها به نواحی مختلف تقسیم میشوند و میزان گرمایش بخشهای بالا و پایین جداگانه تنظیم میشود. معمولاً بخش پایینی را خنکتر نگه میدارند تا افتادگی کاهش یابد.
مشکل دوم، تغییر زمان گرمایش است. دما و زمان چرخهٔ گرمکن باید همزمان تنظیم شوند. اگر دستگاه با ورق ضخیم تنظیم شده باشد، ممکن است سطح ورق حباب بزند یا حالت گچی پیدا کند.
چه چیزی به لیوان شکل میدهد؟
معمولاً هر سه نیرو با هم به کار میروند. خلأ بهتنهایی میتواند اختلاف فشاری در حدود یک بار ایجاد کند که برای سینیهای کمعمق و لیوانهای کوتاه و پهن کافی است. در شکلدهی فشاری، از روشهای دیگری استفاده میشود: هوای فشرده با فشار ۴ تا ۸ بار، ورق داغ را به قالب میفشارد. این کار لبهها را واضحتر و گوشههای کف را تیزتر میکند و میزان مواد اضافی میان حفرههای مجاور را کاهش میدهد.
کمکقالب مشکل دیگری را نیز حل میکند. این قطعهٔ گرمشده پیش از تکمیل شکلدهی با فشار هوا یا خلأ، ورق را به سمت پایین میراند. در نتیجه، مواد بیشتری به دیوارهٔ جانبی منتقل میشود و از کشیدهشدن بیشازحد مواد از کف جلوگیری میکند.
روش مناسب به نسبت کشش بستگی دارد؛ یعنی عمق لیوان تقسیم بر قطر دهانهٔ آن. اگر این نسبت کمتر از ۱ باشد، معمولاً هوا یا خلأ کافی است. در نسبت ۱ تا ۱٫۵، کمکقالب از نابرابری ضخامت دیواره جلوگیری میکند.
| روش شکلدهی | فشار موجود | مناسب برای: | پیشنهادهای تخفیف |
|---|---|---|---|
| فقط خلأ | حدود ۱ بار | سینی کمعمق، لیوان کوتاه و پهن | وضوح کمِ شکل لبه |
| خلأ همراه با کمکقالب | پیشکشش 1Baga | لیوان عمیق با نسبت کشش بیش از ۱٫۲ | جای کمکقالب؛ کنترل دمای جداگانه |
| فشار همراه با کمکقالب | ۴ تا ۸ بار | لیوان نازک با لبهٔ محکم | هزینهٔ قالب، طراحی مجراهای هوا |
| فقط فشار | ۴ تا ۸ بار | دیوارهها یکنواخت و میزان کشش متوسط است. | مواد اضافی میان حفرههای بسته |
قالب برشزن تعیین میکند که لیوان آمادهٔ فروش باشد
برش، شکل قالبگیریشده را به محصول نهایی تبدیل میکند. در بیشتر خطوط خودکار، این کار در همان چرخه انجام میشود. وقتی لیوان هنوز در قالب است، تیغهٔ فولادی یا پانچ دستگاه پایین میآید و هر لیوان را از ورق جدا میکند. این کار از جابهجایی لیوان میان قالبگیری و برش جلوگیری میکند.
این روش کمک میکند ابعاد لبه در محدودهٔ ±۰٫۲ میلیمتر باقی بماند. لبهها با همان ابزارهایی برش میخورند که آنها را شکل دادهاند؛ بنابراین خطاهای اضافی ناشی از جابهجایی میان مراحل خنککاری، جمعشدن و برش به وجود نمیآید. پرسهای برش جداگانه و برش خارج از خط تولید به جابهجایی بیشتر و مجموعهٔ دومی از فیکسچرها نیاز دارند و ممکن است خطاهای همراستایی ایجاد کنند؛ خطاهایی که با برش در خود قالب از آنها جلوگیری میشود.
پانچ همچنین شکل رویهمچیدن لیوانها را تعیین میکند؛ موضوعی مهم برای تولید و فروش. اگر لبهٔ لیوان کمی بیشازحد بزرگ باشد، ممکن است لیوانها در دستگاه توزیع بهدرستی از هم جدا نشوند و خریداران لیوانها را مقصر بدانند.
سرعت دستگاه، نه خروجی تولید
سرعت اسمی دستگاه تولید لیوان پلاستیکی با خروجی واقعی آن تفاوت دارد. بروشورها اغلب سرعت را بدون بار تولید نشان میدهند. قالب چرخشی میتواند ۴۸ بار در دقیقه بچرخد و دستگاههای بزرگتر سروو و هیدرولیکی میتوانند ۳۰ تا ۳۵ ضربهٔ قالبگیری در دقیقه داشته باشند. این اعداد سرعت حرکت دستگاه را نشان میدهند، نه سرعت گرمکردن و خنککردن هر لیوان را.
یک نمونهٔ واقعی را در نظر بگیرید. قالبی با ابعاد ۷۳۰ × ۳۲۰ میلیمتر میتواند لیوانهایی با قطر ۷۸ میلیمتر و گام ۸۰ میلیمتر تولید کند. این قالب ۹ حفره در هر ردیف و ۴ ردیف، در مجموع ۳۶ حفره دارد. با ورق PP به ضخامت ۰٫۶ میلیمتر، سرعت واقعی ۲۰ دور در دقیقه است و میتوان در هر دقیقه ۷۲۰ لیوان یا در هر ساعت حدود ۴۳٬۰۰۰ لیوان تولید کرد. اگر نرخ حرکت دستگاه را ۴۸ بار در دقیقه در نظر بگیرید، بهاشتباه به نظر میرسد که همین قالب در هر دقیقه ۱٬۷۲۸ لیوان تولید میکند؛ یعنی ۲٫۴ برابر خروجی واقعی.
گرمایش به توضیح این اختلاف کمک میکند. در هر چرخه حدود ۱۴۰ گرم پلیپروپیلن از دستگاه عبور میکند. گرمکردن آن از ۲۵ تا ۱۵۵ درجهٔ سانتیگراد، با گرمای ویژهٔ حدود ۱٫۹ کیلوژول بر کیلوگرم-کلوین، تقریباً به ۳۵ کیلوژول انرژی نیاز دارد. با ۲۰ چرخه در دقیقه، توان خالص موردنیاز حدود ۱۱ تا ۱۲ کیلووات است؛ بدون درنظرگرفتن اتلاف تابشی گرما.
این موضوع همچنین توضیح میدهد که چرا تعویض سریعتر قالب از افزایش سرعت اسمی مفیدتر است. LITAI Machinery برای دستگاههای سرووی خود، زمان تعویض قالب را حداکثر ۲۰ دقیقه اعلام میکند. این ویژگی هنگام تغییر میان چند اندازهٔ لیوان، در زمان خط تولید صرفهجویی میکند.
بیشتر ایرادهای لیوانها به ضخامت دیواره مربوط میشود
ضخامت دیوارهٔ یک لیوان ترموفرمشده در همهجا یکسان نیست. یکی از اشتباههای رایج این است که ضخامت ورق را با ضخامت لیوان یکی بدانیم. مواد از کف تا دیوارهٔ جانبی کشیده میشوند؛ بنابراین ورق ۰٫۶ میلیمتری ممکن است به لیوانی با لبهٔ ۰٫۵ میلیمتری و کف ۰٫۱۸ میلیمتری تبدیل شود.
سه عامل بر ضخامت دیواره تأثیر میگذارند. نسبت کشش تعیین میکند که مواد تا چه اندازه نازک شوند. کمکقالب و شکلدهی فشاری به کاهش اختلاف ضخامت بالا و پایین کمک میکنند و میتوانند نسبت آن را از حدود ۳ به ۱ به کمتر از ۲ به ۱ برسانند. دمای قالب نیز مهم است. قالب گرم باعث میشود ورق پیش از سردشدن و توقف، مدت بیشتری کش بیاید؛ اما زمان چرخه را هم افزایش میدهد.
دادههای آزمون کشش مطابق ISO 527-3 به اپراتورها کمک میکنند فرایند شکلدهی دستگاه را تنظیم کنند. گرید رزین بهتنهایی اطلاعات کافی فراهم نمیکند. به همین دلیل، LITAI Machinery تلرانس شکلدهی ±۰٫۲ میلیمتر را اعلام میکند، نه اینکه ضخامت ورق را معیار اصلی قرار دهد.
برای کاهش ایمن ضخامت ورق، ابتدا نازکترین بخش لیوان را پیدا کنید. لیوان نمونه را به قطعات کوچک ببُرید و ضخامت دیواره را در نقاط مختلف اندازه بگیرید.
تغییر رزین فقط به تغییر تنظیمات دستگاه محدود نمیشود
تغییر مواد فقط به تغییر تنظیمات دستگاه محدود نمیشود. PP در دمای بالا قالبگیری میشود و بازهٔ شکلدهی گستردهای دارد. همچنین برای شکلدهی عمیق مناسب است و میتواند محتویات داغ را در خود نگه دارد. به همین دلیل، اغلب بهعنوان جایگزینی برای لیوانهای کاغذی در نظر گرفته میشود.
HIPS گزینهای کمهزینه است که شکلدهی و چاپ روی آن آسان است، اما مقاومت ضربهای محدودی دارد. PET به شرایط متفاوتی نیاز دارد: ورق باید خشک باشد و بازهٔ دمای قالبگیری آن محدود است. برای لیوانهایی که با محتویات داغ استفاده میشوند، در طراحی قالب و چرخه باید تبلور را نیز در نظر گرفت، نه فقط نرمشدن را. ISO 11357-3 رفتار ذوب و تبلور را اندازهگیری میکند و به تعیین فرایند مناسب کمک میکند.
PLA در دمای ۹۰ تا ۱۲۰ درجهٔ سانتیگراد بهخوبی شکل میگیرد، اما در تماس با مایع داغ تغییر شکل میدهد. برای کاهش این خطر، گرید مناسب و ضخامت دیوارهٔ مناسبی انتخاب کنید.
دستگاههای سازگار با PP، PS، PET، PVC و PLA ممکن است گرمکن، سامانهٔ خلأ و سامانهٔ تخلیهای داشته باشند که این مواد را پوشش دهد؛ اما این به آن معنا نیست که یک مجموعه تنظیمات برای همهٔ مواد مناسب است. LITAI Machinery خطوط تولیدی برای PP، PS، HIPS، PET، PVC و مواد ترکیبشده با نشاستهٔ ذرت عرضه میکند. به همین دلیل، انتخاب همزمان نواحی گرمایشی و سامانهٔ انباشت اهمیت دارد.
انطباق با الزامات تماس با مواد غذایی به ترکیبات مواد نیز بستگی دارد. در اتحادیهٔ اروپا، مقررهٔ (EC) شمارهٔ 1935/2004 و مقررهٔ کمیسیون (EU) شمارهٔ 10/2011 برای مواد مرتبط با تماس غذایی اعمال میشوند. در آمریکا، FDA 21 CFR 177.1520 برخی پلیمرهای الفینی را پوشش میدهد. انطباق به نوع پلیمر و افزودنیهای آن بستگی دارد. استفاده از مواد مختلف به این معنا نیست که لیوانهای ساختهشده از PP بهطور خودکار با الزامات مطابقت دارند.
پرسشهای متداول
آیا این دستگاه مستقیماً از گرانول رزین لیوان تولید میکند؟
خیر. لیوانها از گرانول ساخته نمیشوند. برای راهاندازی خط تولید کامل، باید از خط اکستروژن ورق استفاده کنید یا رولهای ورق بخرید. ابتدا گرانولها به ورقهای نازک تبدیل میشوند. سپس تلرانس ضخامت ورق بر فرایند شکلدهی تأثیر میگذارد.
دستگاه تا چه عمقی میتواند لیوان شکل دهد؟
برخی دستگاههای موجود میتوانند لیوانهایی با عمق حداکثر ۱۸۰ میلیمتر شکل دهند. عمق شکلدهی دستگاههای هیدرولیکی معمولاً ۱۲۵ میلیمتر است. محدودیت اصلی فقط عمق لیوان نیست؛ نسبت کشش نیز اهمیت دارد. برای تولید لیوانی با عمق ۱۸۰ میلیمتر و قطر ۹۰ میلیمتر، به کمکقالب، شکلدهی فشاری و کنترل دقیق دمای قالب نیاز است تا کف لیوان استحکام کافی داشته باشد.
چرا کف لیوان نازک و لبههای آن ضخیم است؟
این اتفاق به این دلیل رخ میدهد که ورق هنگام حرکت از مرکز به سمت کنارهها کشیده میشود. مواد کف پیش از نازکشدن، کش میآیند. لبهها بخش بیشتری از ضخامت اولیهٔ خود را حفظ میکنند، چون کمتر کشیده میشوند. کمکقالب، فشار شکلدهی بالاتر و قالب گرم به انتقال مواد بیشتری به دیوارهٔ جانبی کمک میکنند؛ بااینحال، اختلاف ضخامت را نمیتوان کاملاً از بین برد.
در اجرای آزمایشی چه مواردی را بررسی کنیم؟
کیفیت دستگاه تولید لیوان پلاستیکی به کیفیت مادهای بستگی دارد که استفاده میکنید. بهجای اتکا به بروشورها، اندازهگیریها و جدولهای خودتان را تهیه کنید. یک لیوان را ببُرید و ضخامت لبه، دیوارههای میانی و کف آن را اندازه بگیرید. تفاوت میان این اندازهها از ضخامت متوسط مهمتر است. قطر لبهٔ ۲۰ لیوان را پشتسرهم اندازه بگیرید تا بازهٔ واقعی ابعاد مشخص شود. زمان چرخه، کل فرایند شامل گرمکردن، خنککردن و برش است، نه فقط مدتزمان کارکرد دستگاه بدون بار. ضایعات باقیمانده پس از قالبگیری را وزن کنید و با وزن لیوان نهایی مقایسه کنید. دستگاهی با تجهیزات مناسب میتواند ضایعات اندکی تولید کند. نمونهها را در شرایط استاندارد ISO 291 آزمایش کنید و سپس دربارهٔ مطابقت آنها با الزامات تصمیم بگیرید.
منبع اطلاعات
ISO 12100:2010 — ایمنی ماشینآلات: اصول کلی طراحی، ارزیابی ریسک و کاهش ریسک
ISO 13849-1 — اجزای مرتبط با ایمنی سامانههای کنترل و سطح عملکرد
IEC 60204-1 — تجهیزات الکتریکی ماشینآلات صنعتی
مقررهٔ (EU) شمارهٔ 2023/1230 — عرضهٔ ماشینآلات در بازار اروپا
ISO 9001:2015 — سیستمهای مدیریت کیفیت، الزامات
ASTM D3418 — تعیین دماهای گذار پلیمر با کالریسنجی روبشی تفاضلی
ISO 11357-3: دمای ذوب و تبلور و آنتالپی
ISO 306 — دمای نرمی ویکات برای گرمانرمها
ISO 527-3 — خواص کششی فیلمها و ورقها
ISO 291 — جو استاندارد برای آمادهسازی و آزمون پلاستیکها
مقررهٔ (EC) شمارهٔ 1935/2004 — چارچوب مواد در تماس با مواد غذایی؛ مقررهٔ کمیسیون (EU) شمارهٔ 10/2011 — مواد پلاستیکی در تماس با مواد غذایی
استاندارد US FDA 21 CFR 177.1520 — پلیمرهای الفینی
دستورالعمل 2019/904 — کاهش اثرات برخی پلاستیکهای یکبارمصرف