

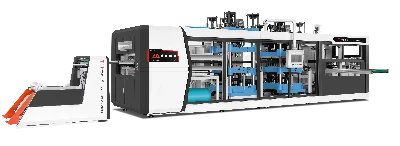
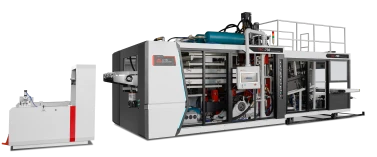
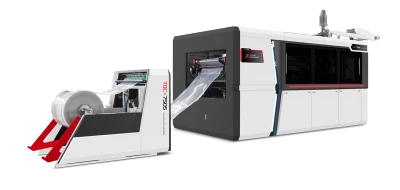
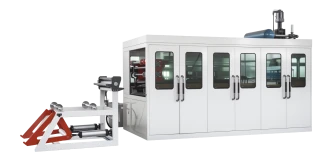
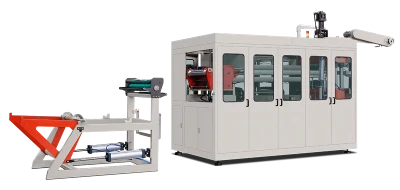
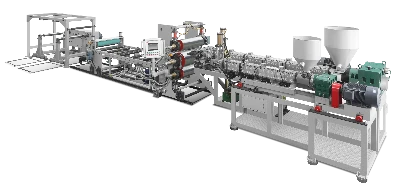
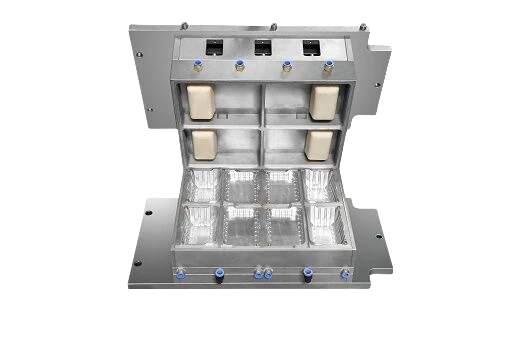
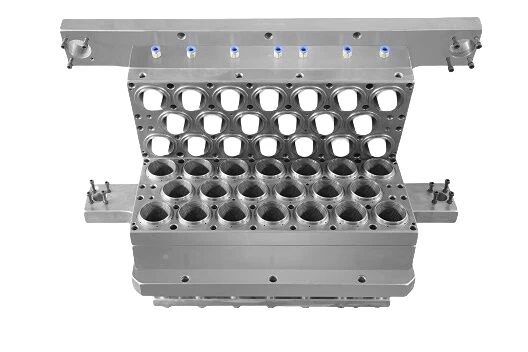
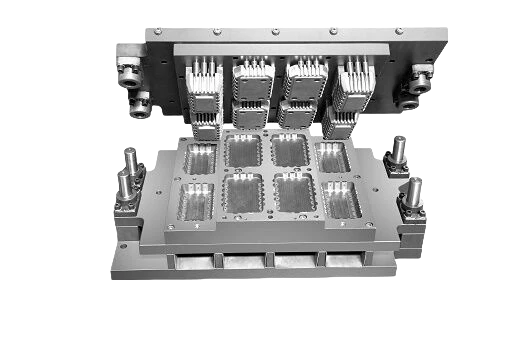
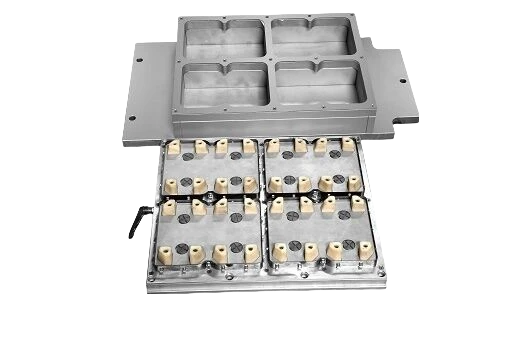
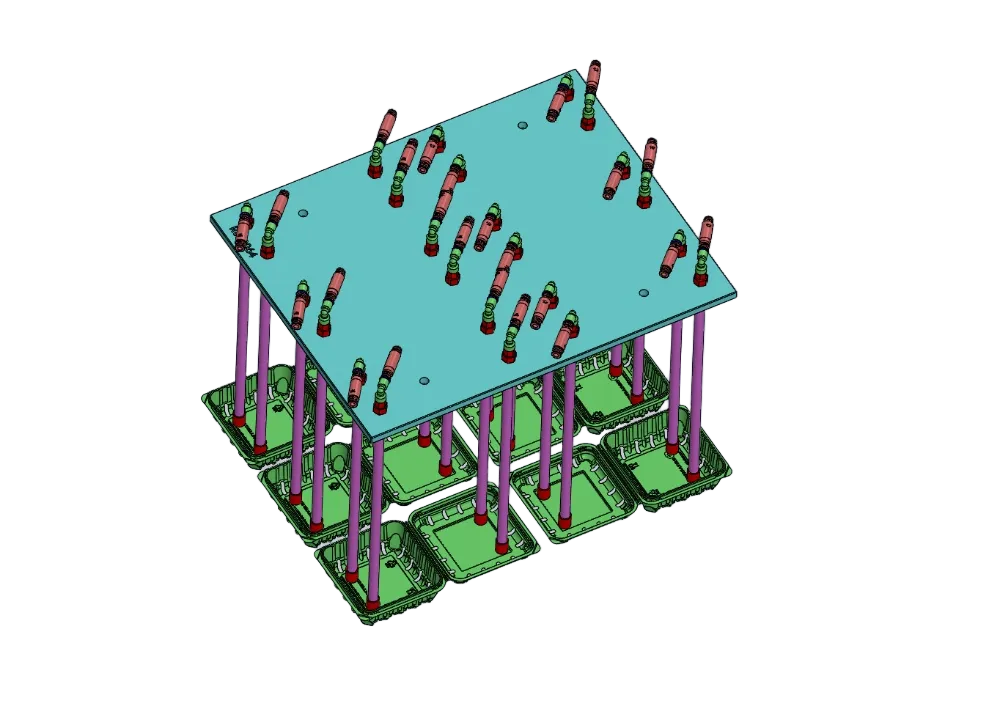

تفاوت در ایستگاه قالبگیری یا سیستم خلأ نیست. بارگذارهای دستی کاغذ و دستگاههای تولید لیوان پلاستیکی از فرایند یکسانی استفاده میکنند: ورق را گرم میکنند، برای شکلدادن آن را به قالب خنک میفشارند و سپس محصول را برش میدهند. تفاوت اصلی در تعداد دفعاتی است که کارگر در هر چرخه ورق یا محصول را جابهجا میکند. در دستگاه نیمهخودکار، کارگران کاغذ را بارگذاری میکنند، ورق شکلگرفته را بیرون میآورند و سپس از دستگاه برش جداگانه استفاده میکنند. در خط تولید کاملاً خودکار، کاغذ بهصورت رول وارد میشود، دستگاه لیوانها را در قالب برش میدهد و سپس رویهمچیننده، لیوانهای آماده را میشمارد و جمعآوری میکند.
واژه «خودکار» سه نوع کار متفاوت را دربرمیگیرد
تقریباً هیچ دستگاهی بهتنهایی همه کارها را انجام نمیدهد؛ بنابراین مشخصات خودکاربودن دستگاه تولید لیوان پلاستیکی باید روشن کند کدامیک از سه وظیفه را انجام میدهد. وظیفه اول، تغذیه ورق است: کاغذ میتواند با غلتکهای سروو تغذیه شود یا کارگران در هر چرخه ورقها را داخل دستگاه قرار دهند. وظیفه دوم، بیرونآوردن و برش لیوانهاست: دستگاه پانچ میتواند لیوانها را در قالب برش دهد یا ورقهای شکلگرفته برای برش به پرسهای جداگانه منتقل شوند. وظیفه سوم، دفع ضایعات است: دستگاه میتواند باقیمانده کاغذ را بهطور خودکار به آسیاب بفرستد یا کارگر آن را با دست خارج کند.
به دستگاههایی که کاغذ را بهطور خودکار تغذیه میکنند، اما برش لیوانها و جمعکردن ضایعات را به کارگر میسپارند، اغلب «کاغذبرهای نیمهخودکار» گفته میشود. واژه «خودکار» مبهم است، مگر آنکه تأمینکننده مشخص کند خود دستگاه کدام کارها را انجام میدهد. نکته اصلی این است که کارگر در هر چرخه چند ورق یا محصول را باید جابهجا یا پردازش کند. هر بار ورود کارگر به محدوده ابزار، خطر ایمنی ایجاد میکند. ارزیابی ریسک مطابق ISO 12100 به شناسایی این خطرها کمک میکند. دستگاههای لیوانسازی LITAI Machinery مراحل تغذیه، گرمکردن، قالبگیری و برش را ترکیب میکنند. قابلیتهای رویهمچینی، شمارش و جمعآوری ضایعات کاغذ را نیز میتوان بهصورت ماژول اضافه کرد.
| کار در طول چرخه | مسیر نیمهخودکار | مسیر خودکار | تفاوت چیست؟ |
|---|---|---|---|
| تأمین ورق | ورقهای برشخورده با دست | تغذیه پیوسته از رول | یک اپراتور برای هر دستگاه |
| خروج محصول و پرداخت نهایی | ورقهای داغ را خارج کنید و جداگانه برش دهید. | پانچ درونقالبیِ چرخشی | آثار جابهجایی، فیکسچر دوم؛ |
| رویهمچیده | دستی | رویهمچیننده تسمهای یا دستگاههای مکانیکی رویهمچینی | دو یا سه نفر |
| ضایعات | خروج دستی | ذرات و برگشت ضایعات | مواد و نیروی کار |
دستگاههای نیمهخودکار چه کارهای دیگری را از اپراتورها میخواهند؟
اپراتورها برای کار با بارگذار دستی چند مرحله را طی میکنند: ورقها را قرار میدهند و گیره میزنند، منتظر گرمشدن میمانند، فرایند شکلدهی را زیر نظر میگیرند، دستگاه را باز میکنند، ورقهای داغ را با دستکش بیرون میآورند، آنها را به دستگاه برش میبرند و لیوانها را جمعآوری میکنند. دستگاه در هر مرحله منتظر اپراتور میماند و نتیجه به نحوه کار او بستگی دارد. اگر ورق چند میلیمتر خارج از مرکز قرار گیرد، ممکن است مواد بهطور نابرابر کشیده شوند. اگر اپراتور برای بیرونآوردن ورق شکلگرفته بیش از حد صبر کند، ورق ممکن است خنک شود و قالب را منقبض کند. هزینه نیروی کار تنها بخشی از مسئله است؛ کیفیت یکنواخت محصول نیز اهمیت دارد. تخلیه دستی در هر چرخه دستهای اپراتور را به ناحیه گرم نزدیکتر میکند. بارگذارهای دستی به تمهیدات ایمنی بیشتری نیاز دارند، زیرا محل بارگذاری، بازشویی در حفاظ دستگاه است. اینترلاک ایمنی این بازشو ممکن است به سطح عملکرد بالاتری از سایر تجهیزات ایمنی دستگاه نیاز داشته باشد.
منشأ واقعی تفاوت سرعتها
تفاوت میان خطوط تولید دستگاههای نیمهخودکار و خودکار لیوان پلاستیکی آشکار است، اما تولید تنها عامل مؤثر بر هزینه نیست. یک بارگذار دستی با ورق ۶۰۰ × ۴۰۰ میلیمتر و قالب ۱۲ حفرهای، پس از بارگذاری، گرمکردن، شکلدهی، تخلیه و برش میتواند با سرعت ۰٫۸ چرخه در دقیقه کار کند. ظرفیت آن بین ۶۰۰ تا ۱٬۲۰۰ لیوان در ساعت است و به دو تا سه کارگر نیاز دارد. یک دستگاه خودکار تولید لیوان پلاستیکی خطی با قالب ۷۳۰ × ۳۲۰ میلیمتر و ۳۶ حفره میتواند با سرعت ۲۰ چرخه در دقیقه کار کند. یک کارگر میتواند حدود ۴۳٬۰۰۰ لیوان در ساعت تولید کند.
اختلاف میزان تولید حدود ۳۵ برابر است. بخش عمده این اختلاف به افزایش تعداد حفرههای قالب از ۱۲ به ۳۶ و تغذیه پیوسته از رول مربوط میشود؛ تغذیه رول بهدلیل تعویض ورق متوقف نمیشود. باقی اختلاف به نحوه کار دستگاه برمیگردد. بارگذارهای دستی باید برای گرمشدن و تخلیه دستی منتظر بمانند. خطوط خودکار تولید لیوان پلاستیکی، کاغذ را در یک فرایند گرم میکنند، شکل میدهند و برش میزنند.
اتوماسیون زمان انتظار را کاهش میدهد، اما نیاز پایه مواد به گرما را تغییر نمیدهد. برای گرمکردن پلیپروپیلن ۰٫۶ میلیمتری از ۲۵ تا ۱۵۵ درجه سانتیگراد، همچنان حدود ۳۵ کیلوژول بر وات انرژی لازم است، با ظرفیت گرمایی ویژهای در حدود ۱٫۹ کیلوژول بر کیلوگرمـکلوین. به همین دلیل، نرخ واقعی تولید معمولاً به ۲۰ چرخه در دقیقه نزدیکتر است تا نرخ ۳۰ تا ۴۸ چرخه در دقیقهای که در برخی بروشورها ذکر میشود. استانداردهای ISO 306 و ISO 527-3 آزمون مواد را پوشش میدهند، اما مستقیماً نرخ تولید دستگاه را تعیین نمیکنند.


محاسبه نیروی کار در شرایط برابری میزان تولید چگونه است؟
برای مقایسه منصفانه، باید دستگاههایی را بررسی کرد که تعداد یکسانی لیوان تولید میکنند، نه اینکه صرفاً یک دستگاه را با یک خط تولید مقایسه کرد. خطی با ظرفیت حدود ۴۳٬۰۰۰ لیوان در ساعت میتواند جایگزین حدود ۳۶ بارگذار دستی شود که هرکدام ۱٬۲۰۰ لیوان در ساعت تولید میکنند. هر بارگذار دستی به دو یا سه کارگر نیاز دارد؛ درمجموع حدود ۹۰ کارگر، درحالیکه خط خودکار فقط به یک نفر نیاز دارد.
وقتی هزینه بهازای هر هزار لیوان محاسبه میشود، مزیت اصلی خط خودکار تولید لیوان پلاستیکی کاهش هزینه نیروی کار است. استاندارد ISO 22400-2 روشی برای سنجش عملکرد تولید ارائه میدهد. یکی از معیارهای مفید، تعداد ساعتهای لازم برای تولید تعداد مشخصی لیوان است. تولید دستی برای هر ۱٬۰۰۰ لیوان حدود ۲٫۱ ساعت کار میبرد، درحالیکه خطوط خودکار حدود ۰٫۰۲۳ نفرساعت نیاز دارند. با فرض دستمزد حدود ۳ دلار در ساعت، هزینه نیروی کار در روش دستی حدود ۶٫۲۰ دلار بهازای هر هزار لیوان و در خط خودکار حدود ۰٫۰۷ دلار است. پیش از درنظرگرفتن هزینه ضایعات و انرژی، اختلاف هزینه حدود ۰٫۰۰۶ دلار بهازای هر لیوان میشود.
خطوط تولید خودکار ممکن است انرژی کمتری نیز مصرف کنند، زیرا با سرعتی یکنواخت کار میکنند و بین ورقها متوقف نمیشوند. استاندارد ISO 50001 راهنمای مدیریت انرژی است. اگر هزینه یک خط خودکار ۱۰۰٬۰۰۰ دلار بیشتر از دستگاه دستی باشد، صرفهجویی در هزینه نیروی کار بهتنهایی میتواند پس از تولید ۱۶ میلیون لیوان هزینه اضافی را جبران کند. بازده واقعی به میزان تولید، دستمزدها، مصرف انرژی و نرخ ضایعات بستگی دارد.
هزینه فضای جایگزین، مساحت کف و مجموعه دستگاهها
در فرایند دستی، برای افزایش تولید نمیتوان صرفاً از دستگاه بزرگتری استفاده کرد؛ به دستگاههای بیشتری نیاز است و این خود مشکلات تازهای ایجاد میکند. سیوشش دستگاه بههمراه دستگاههای برششان فضای زیادی اشغال میکنند. هر دستگاه نیز به حفاظ ایمنی، نگهداری و تأمین هوای فشرده جداگانه نیاز دارد. خطوط خودکار فضای کمتری اشغال میکنند. قاب قالبگیری بهتنهایی حدود ۸ متر طول دارد و یک خط میتواند جایگزین تعداد زیادی دستگاه مجزا شود.
تعویض سریع نیز اهمیت دارد. اگر تغییر اندازه لیوان در یک خط خودکار نصف روز طول بکشد، خط عملاً فقط یک محصول تولید میکند. در این شرایط، زمان تعویض کوتاهتر از حداکثر سرعت بالاتر ارزشمندتر است. LITAI Machinery اعلام میکند که ابزار دستگاه تمامسروو آن در ۲۰ دقیقه قابل تعویض است و تنظیمات ذخیرهشده تولید را میتوان دوباره فراخوانی کرد. این قابلیت به خط اجازه میدهد با زمان آمادهسازی کمتر، لیوانهایی با شکل و اندازههای مختلف تولید کند.
اگر خرید دستگاه نیمهخودکار آسانتر باشد
در سطح معینی از تولید، دستگاه دستی انتخاب مناسبی است. دستگاهی که یک شیفت کار میکند ممکن است برای تولید صدها هزار لیوان در ماه کافی باشد. اگر تقاضا پایین باشد، ظرفیت دستگاه مسئله اصلی نیست و خط خودکارِ بدون استفاده میتواند هدررفت سرمایه باشد.
دستگاههای نیمهخودکار برای برخی مواد نیز انتخاب مناسبی هستند. کار با ورقهای ضخیم، مانند پلاستیک ۲ تا ۳ میلیمتری، و ورقهای پیشخشکشدهای مانند PET که پیش از شکلدهی باید آماده شوند، ممکن است با بارگذاری دستی هر ورق آسانتر باشد. غلتک تغذیه میتواند کشش ورق را افزایش دهد. استاندارد ISO 11357-3 روش اندازهگیری رفتار ذوب و تبلور پلاستیکها را توضیح میدهد و به انتخاب مواد و کنترل فرایند کمک میکند.
چرخه تولید کوتاهتر، دلیل دیگری برای انتخاب دستگاههای نیمهخودکار است. قالبهای کمحفره معمولاً برای تجهیزات خودکار بسیار ارزانتر از قالبهای چندحفرهای هستند. بنابراین، برای محصولات جدیدی که هنوز تقاضای بازارشان اثبات نشده، گزینه مناسبتری بهشمار میروند. میتوان نمونهها را با دستگاههای نیمهخودکار ساخت و پیش از مقایسه با قطعات تولیدی، آنها را در شرایط استاندارد ISO 291 آزمود.
چه عبارتی را میتوان جایگزین واژه «خودکار» کرد؟
بهجای صفتهای تبلیغاتی، درباره مداخله اپراتور سؤال کنید. یک مشخصات فنی قابلاستناد باید وظایف دستی باقیمانده در چرخه عادی، تعداد کارکنان موردنیاز، زمان کار اپراتور بهازای هر چرخه برحسب ثانیه، روش تأمین کاغذ و قطر رول، برش درون قالب یا خارج از آن، نحوه خروج ضایعات از دستگاه و چگونگی انتقال واقعی زمان کار به تولید نوع دیگری از لیوان را مشخص کند. قالب منطبق با مجموعه نقشههای بازنگریشده و سیستم کیفیتی را که مدیریت میکند درخواست کنید. LITAI Machinery اعلام میکند که از سیستم کیفیت ISO 9001 استفاده میکند و قابلیتهایی مانند شکلدهی و برش در قالب، رویهمچینی خودکار، شمارش و جمعآوری ضایعات کاغذ را ارائه میدهد. این ادعاها باید بهصورت مشخصات مکتوب بیان شوند، نه اینکه صرفاً بهعنوان نام یک دسته از قابلیتها پذیرفته شوند. سپس بپرسید محصول بین دستگاه و میز بستهبندی چه مسیری را طی میکند؛ الزامات طراحی بهداشتی ماشینآلات غذایی از همین فاصله آغاز میشوند.
پرسشهای متداول
آیا اتوماسیون کامل یعنی هیچ کارگری در خط تولید حضور ندارد؟
خیر. این یعنی کارگران لازم نیست در چرخه قالبگیری و پرداخت با محصول سروکار داشته باشند. بااینحال، کارکنان دیگری باید رولهای ورق را عوض کنند، ضایعات را پاکسازی کنند، نمونهها را بررسی کنند و بر دستگاهها نظارت داشته باشند. روش بهتر برای سنجش میزان اتوماسیون این است که تعداد دفعات پردازش محصول بهدست کارگر برای هر ۱٬۰۰۰ لیوان را بشماریم، نه تعداد افرادی را که در نزدیکی دستگاه هستند.
آیا میتوان دستگاههای نیمهخودکار را بعداً ارتقا داد؟
تا حدی. تجهیزات رویهمچینی و سامانههای خروج یا جمعآوری محصول معمولاً میتوانند در انتهای دستگاه نصب شوند. افزودن پرداخت با قالب دشوار است، زیرا به ایستگاه قالبگیری و خود قالب وابسته است؛ این قابلیت صرفاً یک افزونه ساده نیست.
کدام لیوانهای تولیدشده با دستگاه یکنواختترند؟
نتایج خطوط تولید کاملاً خودکار معمولاً یکنواخت است؛ و این فقط بهدلیل استفاده از موتورهای سروو نیست. قالب برش میتواند ابعاد لبه را در محدوده حدود ±۰٫۲ میلیمتر حفظ کند، زیرا همان ابزار لیوان را شکل میدهد و برش میزند. اپراتورها لازم نیست محصول را از سکوی شکلدهی به دستگاه برش جداگانه منتقل کنند. این کار تفاوتهای ناشی از جابهجایی و زمانبندی انسانی را نیز کاهش میدهد.
پیش از ثبت سفارش چه مواردی را بررسی کنیم؟
قوانین تماس با مواد غذایی نهفقط برای ماشینآلات، بلکه برای مواد اولیه و محصولات نهایی نیز کاربرد دارند. در اتحادیه اروپا، مقررات کمیسیون (EC) شماره 1935/2004 و مقررات کمیسیون (EU) شماره 10/2011 مواد در تماس با مواد غذایی و پلاستیکها را پوشش میدهند. در ایالات متحده، مقرره FDA 21 CFR 177.1520 شامل برخی پلیمرهای اولفینی است. اگر کارگران لیوانها را بین قالبگیری و بستهبندی جابهجا کنند، استاندارد EN 1672-2 راهنماییهایی درباره الزامات بهداشتی ماشینآلات ارائه میدهد. دستورالعمل (EU) 2019/904 نیز بر انتخاب مواد و پلاستیکهای یکبارمصرف در اتحادیه اروپا اثر میگذارد.
دستگاهها را باید بر اساس حجم تولید، نوع محصول و زمان تولید انتخاب کرد، نه صرفاً نام آنها. بررسی کنید کارگر چند بار باید محصول را پردازش کند، زمان کار نیروی انسانی برای هر ۱٬۰۰۰ لیوان چقدر است و تغییر اندازه لیوان چه مدت طول میکشد. خطوط تولید کاملاً خودکار زمانی توجیهپذیرند که حجم و ساعات کار تولید برای جبران هزینههای اضافی کافی باشد.
منبع اطلاعات
ISO 12100:2010 ـ ایمنی ماشینآلات: ارزیابی و کاهش ریسک، ازجمله نقاط مداخله در چرخه
ISO 13849-1 ـ بخشهای مرتبط با ایمنی در سامانههای کنترل و سطح عملکرد
IEC 60204-1 ـ تجهیزات الکتریکی ماشینآلات صنعتی
مقرره (EU) شماره 2023/1230 ـ عرضه ماشینآلات در بازار اروپا
ISO 22400-2 ـ شاخصهای کلیدی عملکرد برای مدیریت عملیات تولید
ISO 50001 ـ سیستمهای مدیریت انرژی
ISO 306 ـ دمای نرمی ویکات ترموپلاستیکها
ISO 527-3 ـ خواص کششی فیلمها و ورقها
ISO 11357-3 ـ دما و آنتالپی ذوب و تبلور
ISO 291 ـ اتمسفر استاندارد برای آمادهسازی و آزمون پلاستیکها
ISO 9001:2015 ـ سیستمهای مدیریت کیفیت: الزامات
EN 1672-2 ـ ماشینآلات صنایع غذایی: الزامات بهداشتی
مقرره (EC) شماره 1935/2004 ـ چارچوب مواد در تماس با مواد غذایی؛ مقرره کمیسیون (EU) شماره 10/2011 ـ مواد پلاستیکی در تماس با مواد غذایی؛ FDA ایالات متحده، 21 CFR 177.1520 ـ پلیمرهای اولفینی
دستورالعمل 2019/904 ـ کاهش اثرات برخی پلاستیکهای یکبارمصرف