

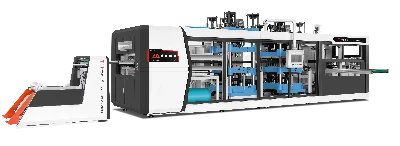
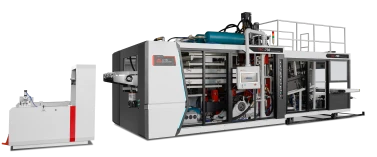
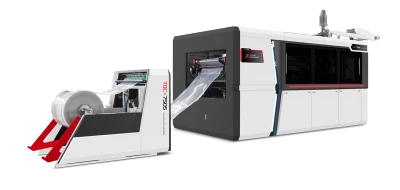
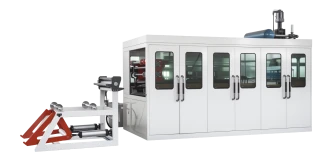
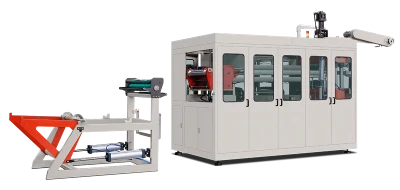
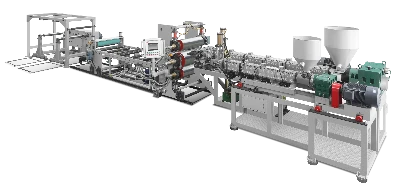
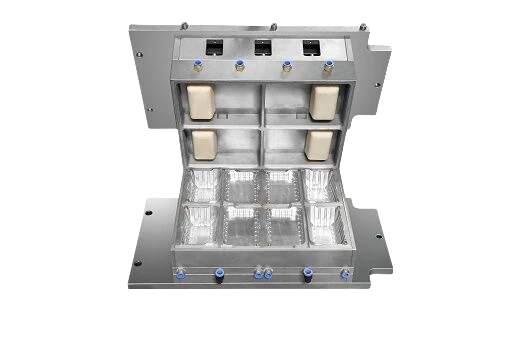
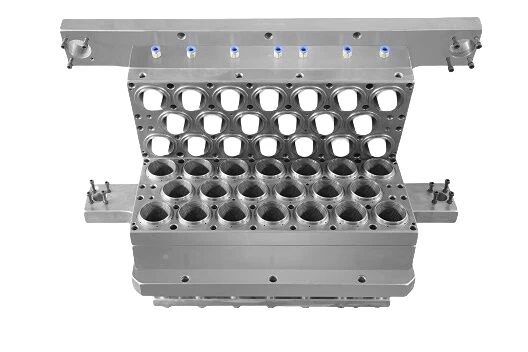
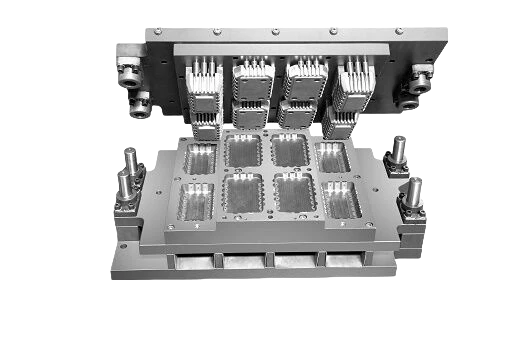

در پی بحران جهانی انرژی و اهداف کربنخنثی، صنعت پلاستیک با فشاری بیسابقه برای کاهش مصرف انرژی و انتشار کربن روبهروست. لیوانهای پلاستیکی، بهعنوان محصولاتی پرمصرف در زندگی روزمره، هنگام تولید بهویژه از نظر مصرف انرژی و انتشار کربن چالشبرانگیزند. این مقاله با بررسی تازهترین روندهای فناوری خطوط تولید لیوان پلاستیکی و نمونههای عملی صنعت، راهکارهای صرفهجویی در انرژی و کاهش مصرف انرژی را بهصورت نظاممند بررسی میکند. خط تولید لیوان پلاستیکی تا راهکاری عملیاتی برای تحول سبز صنعت ارائه دهد.
۱. بهینهسازی فرایندهای اصلی: کاهش مصرف انرژی از مبدأ.
۱.۱ کنترل دقیق پارامترهای قالبگیری تزریقی
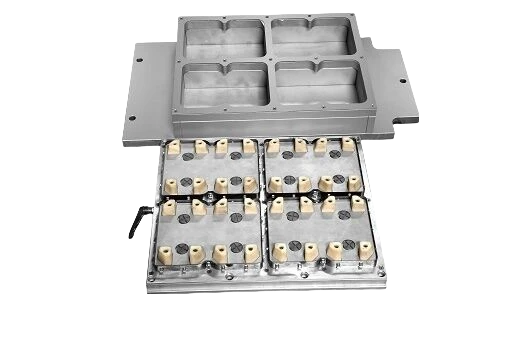
قالبگیری تزریقی، فرایند اصلی تولید لیوانهای پلاستیکی است و بیش از ۶۰٪ از مصرف انرژی کل خط تولید را به خود اختصاص میدهد. با بهینهسازی پارامترهای فشار و زمان، میتوان ضمن حفظ کیفیت محصول، صرفهجویی چشمگیری در مصرف انرژی ایجاد کرد. برای نمونه، استفاده از نگهداری فشار چندمرحلهای همراه با سامانههای هوشمند کنترل فشار میتواند مصرف انرژی را ۲۰ تا ۳۰ درصد کاهش دهد. یک مطالعه موردی نشان میدهد که با کاهش فشار از ۱۲۰ مگاپاسکال به ۹۰ مگاپاسکال و کاهش انرژی مصرفی هر چرخه از ۰٫۱۸ کیلوواتساعت به ۰٫۱۳ کیلوواتساعت، نرخ قبولی محصول ۵ درصد افزایش مییابد.
بهینهسازی سامانه خنککاری نیز راهکار مهم دیگری است. سامانههای سنتی خنککاری با هوا انرژی بیشتری مصرف میکنند؛ اما جایگزینی آنها با سامانههای خنککاری آبی دارای برج خنککننده مدار بسته میتواند مصرف انرژی خنککاری را بیش از ۴۰٪ کاهش دهد. در یک نمونه نوسازی خط تولید، با بهینهسازی چیدمان کانالهای آب قالب و استفاده از سیال خنککننده نانویی، زمان خنککاری ۳۵٪ کاهش یافت و چرخه قالبگیری از ۱۸ ثانیه به ۱۲ ثانیه رسید؛ این تغییر سالانه ۱۲۰ هزار کیلوواتساعت برق صرفهجویی کرد.
۱.۲ افزایش بازده فرایندهای اکستروژن
در شیوههای تولیدی که بدنه و درِ لیوان جداگانه ساخته میشوند، فرایند اکستروژن ظرفیت زیادی برای صرفهجویی در انرژی دارد. استفاده از ماردون با گام متغیر بهجای ماردون معمولی با گام ثابت میتواند بازده پلاستیکسازی را ۱۵ تا ۲۰٪ افزایش دهد. یک شرکت با بهینهسازی توزیع دما در نواحی گرمایشی، از داغشدن موضعی و اتلاف انرژی جلوگیری کرد. همچنین، با استفاده از سامانه هوشمند کنترل دما برای تنظیم پویای توان، مصرف انرژی بهازای هر کیلوگرم محصول از ۰٫۳۲ به ۰٫۲۵ کیلوواتساعت کاهش یافت.
۲. ارتقای تجهیزات و هوشمندسازی
۲.۱ بهکارگیری سامانههای تأمین توان پربازده
بازده تبدیل انرژی در دستگاههای قالبگیری تزریقی هیدرولیکی سنتی تنها ۶۰ تا ۷۰٪ است؛ درحالیکه این رقم در دستگاههای تمامبرقی که مستقیماً با سرووموتور کار میکنند، میتواند به ۹۰٪ برسد. یک شرکت هر ۱۲ دستگاه پرس هیدرولیکی خود را با مدلهای تمامبرقی جایگزین کرد و مصرف سالانه برق را از ۴٫۸ میلیون کیلوواتساعت به ۲٫۸ میلیون کیلوواتساعت کاهش داد؛ یعنی ۴۲٪ صرفهجویی. در سامانههای هیدرولیکی نیز ترکیب تنظیم سرعت با درایو فرکانس متغیر و استفاده از روغن هیدرولیک کمفشار میتواند مصرف انرژی سامانه را ۲۵ تا ۳۰٪ کاهش دهد.
۲.۲ یکپارچهسازی سامانههای کنترل هوشمند
با استقرار سامانههای کنترل توزیعشده (DCS) و سامانههای اجرای تولید (MES)، میتوان پارامترهای تولید را بهصورت بلادرنگ بهینه کرد. پس از بهکارگیری الگوریتمهای هوش مصنوعی، یک خط تولید پارامترهایی مانند سرعت تزریق و زمان نگهداری را متناسب با ویژگیهای مواد اولیه، دمای محیط و عوامل دیگر بهطور خودکار تنظیم کرد. در نتیجه، نوسان مصرف انرژی بهازای هر واحد محصول از ±۸٪ به ±۲٪ کاهش یافت. همچنین، ترکیب این روش با سامانههای نگهداری و تعمیرات پیشبینانه، نرخ خرابی تجهیزات را ۴۰٪ و توقفهای برنامهریزینشده را ۶۰٪ کاهش داد.
۲.۳ ایجاد سامانههای بازیابی گرمای اتلافی
در تولید لیوان پلاستیکی مقدار زیادی گرمای اتلافی تولید میشود؛ اتلاف حرارت بدنه اکسترودر و گرمایش هیدرولیکی، ۳۰٪ از کل گرمای کمدرجه را تشکیل میدهند. با نصب سامانه بازیابی گرمای اتلافی مبتنی بر لوله حرارتی، میتوان از این گرما برای پیشگرمکردن مواد اولیه یا گرمکردن کارگاه استفاده کرد. تجربه یک شرکت نشان داد که پس از راهاندازی سامانه بازیابی گرمای باقیمانده، مصرف گاز طبیعی ۲۵٪ کاهش یافت و سالانه ۱۲۰ تن معادل زغالسنگ استاندارد صرفهجویی شد.
۳. بهینهسازی ساختار انرژی و بهرهگیری از انرژیهای تجدیدپذیر
۳.۱ راهکارهای جایگزینی انرژی پاک
نصب سامانه فتوولتائیک (PV) روی بام کارخانه و بهکارگیری الگوی «تولید برای مصرف و تزریق برق مازاد به شبکه» میتواند ۳۰ تا ۴۰٪ از نیاز برق خط تولید را تأمین کند. نیروگاه فتوولتائیک ۵ مگاواتی یک شرکت سالانه ۶ میلیون کیلوواتساعت برق تولید میکند که معادل انتشار ۴۸۰۰ تن دیاکسیدکربن است. گاز سنتز حاصل از پیرولیز پلاستیکهای دورریز نیز میتواند بهعنوان سوخت زیستانرژی برای دیگ بخار و کاربردهای دیگر استفاده شود تا بازیابی انرژی امکانپذیر شود.
۳.۲ اقدامات بهینهسازی کیفیت توان
نصب فیلترهای فعال توان (APF) و جبرانسازهای پویای ولتاژ (DVR) میتواند نوسان ولتاژ و تداخل هارمونیکی را حذف کند و بازده عملکرد تجهیزات را بهبود بخشد. پس از اصلاح سامانه، ضریب توان الکتریکی یک خط تولید از ۰٫۷۸ به ۰٫۹۵ افزایش یافت و نرخ بارگذاری ترانسفورماتور ۱۸٪ کاهش پیدا کرد؛ در نتیجه، سالانه ۱۵۰ هزار کیلوواتساعت برق صرفهجویی شد.
۴. جایگزینی مواد اولیه و طراحی سبکوزن
۴.۱ کاربرد مواد زیستپایه
فرایندهای تولید سنتی پلیاتیلن (PE) و پلیپروپیلن (PP) انتشار کربن بیشتری دارند؛ درحالیکه شدت انتشار کربن پلاستیکهای زیستتخریبپذیری مانند پلیلاکتیکاسید (PLA) ۴۰٪ کمتر است. یک شرکت کامپوزیتهایی از PLA و الیاف بامبو توسعه داده که ضمن حفظ استحکام لیوان، وزن هر لیوان را از ۸ گرم به ۶ گرم کاهش میدهد. این کار مصرف مواد اولیه را ۲۵٪ و مصرف انرژی تولید را ۱۸٪ کمتر کرده است.
۴.۲ طراحی بهینه ساختار
با استفاده از فناوری شبیهسازی CAE، توزیع ضخامت دیواره لیوان بهینه میشود و میتوان با حفظ خواص مکانیکی، ضخامت مواد را کاهش داد. یک شرکت با طراحی بهینهشده توپولوژیک، ضخامت کف لیوان را از ۱٫۲ میلیمتر به ۰٫۹ میلیمتر کاهش داد؛ در نتیجه، مصرف مواد اولیه برای هر لیوان ۲۰٪ و چرخه قالبگیری تزریقی ۱۵٪ کمتر شد. همچنین، ترکیب این روش با فناوری هماکستروژن چندلایه امکان ایجاد لایهای عایق از هوا در دیواره لیوان را فراهم میکند که میتواند عملکرد عایقکاری را ۳۰٪ بهبود دهد و مصرف مواد را کاهش دهد.
۵. بازیابی پسماند و بهرهبرداری از منابع
۵.۱ سامانه بازیافت ضایعات کناری
با ایجاد خط یکپارچه بازیافت شامل خردکردن، شستوشو، گرانولسازی و اصلاح، میتوان ضایعات کناریِ قالبگیری تزریقی را به گرانول بازیافتی تبدیل کرد. افزودن ۲۰ تا ۳۰٪ مواد بازیافتی میتواند هزینه مواد اولیه را ۱۵ تا ۲۰٪ کاهش دهد، بیآنکه کیفیت محصول افت کند. تجربه یک شرکت نشان داد که لیوانهای ساختهشده از مواد بازیافتی، در مقایسه با لیوانهای ساختهشده از مواد اولیه نو، ۹۲٪ استحکام کششی و ۸۸٪ مقاومت ضربهای خود را حفظ کردند.
فناوریهای صرفهجویی انرژی در تصفیه گازهای خروجی
تصفیه ترکیبات آلی فرّار (VOC) در جریان قالبگیری تزریقی، یکی از محورهای مهم صرفهجویی در انرژی است. با استفاده از فناوری تغلیظ روتور زئولیتی همراه با احتراق کاتالیستی، میتوان غلظت گاز خروجی کمغلظت را پیش از تصفیه ۲۰ برابر افزایش داد و بازده بازیابی حرارت را به بیش از ۸۵٪ رساند. پس از اصلاح سامانه، یک شرکت مصرف گاز خود را ۶۰٪ کاهش داد و فاصله زمانی تعویض کاتالیست را به ۲ سال افزایش داد؛ این اقدام سالانه ۴۰۰ هزار یوان از هزینههای عملیاتی کاست.
۶. مدیریت مشارکتی زنجیره تأمین سبز
۶.۱ کاهش کربن مواد اولیه بالادستی
از تأمینکنندگان دادههای ردپای کربن را درخواست کنید و تهیه مواد اولیه تولیدشده با برق سبز را در اولویت قرار دهید. یک شرکت با ایجاد سامانه ارزیابی ردپای کربن تأمینکنندگان و متمرکزکردن خرید، شدت انتشار مواد اولیه را ۱۲٪ و مصرف انرژی در لجستیک را ۱۵٪ کاهش داده است.
۶.۲ بهینهسازی لجستیک پاییندستی
برای کاهش مصرف انرژی در توزیع، از خودروهای حملونقل با انرژی نو و الگوریتمهای بهینهسازی مسیر استفاده میشود. جایگزینی کامیونهای دیزلی با ونهای برقی و بهرهگیری از سامانه اعزام هوشمند، انتشار کربن حملونقل را ۷۰٪ کاهش میدهد و نرخ تردد بدون بار خودروها را از ۲۵٪ به ۱۰٪ میرساند.
۷. مسیرهای اجرا و ارزیابی مزایا
۷.۱ راهبرد تحول مرحلهای
بر پایه اصل «اولویت دادن به نیازهای فوری و منفعترسانی به مردم»، باید شرکتها را به اجرای مرحلهای این برنامه هدایت کرد: در سال نخست، اقدامات مربوط به بهینهسازی مصرف انرژی تجهیزات و بازیابی گرمای اتلافی تکمیل شود و دوره بازگشت سرمایه ۲ تا ۳ سال برآورد میشود؛ در سال دوم، جایگزینی انرژی پاک و هوشمندسازی ارتقا یابد تا شدت مصرف انرژی بیش از ۲۰٪ کاهش پیدا کند؛ و در سال سوم، نظام زنجیره تأمین سبز ایجاد شود تا انتشار کربن در سراسر چرخه عمر کاهش یابد.
۷.۲ تحلیل مزایای یکپارچه
برای شرکتهایی که سالانه ۱۰۰ میلیون لیوان پلاستیکی تولید میکنند، اجرای جامع این اقدامات میتواند سالانه ۸ میلیون کیلوواتساعت برق، انتشار ۶۴۰۰ تن دیاکسیدکربن، ۳ میلیون یوان هزینه مواد اولیه و ۳ میلیون یوان هزینه دفع پسماند را کاهش دهد. با وجود آنکه سرمایهگذاری اولیه حدود ۲۰ میلیون دلار خواهد بود، درآمد حاصل از صرفهجویی انرژی و تجارت کربن میتواند هزینهها را طی ۴ تا ۵ سال جبران کند.
جمعبندی:
برای کاهش مصرف انرژیِ خط تولید لیوان پلاستیکی، باید رویکردی نظاممند در زمینههای بهینهسازی فرایند، ارتقای تجهیزات، مدیریت انرژی، جایگزینی مواد اولیه و بازیافت پسماند اتخاذ شود. شرکتها با بهکارگیری راهکارهای نوآورانهای مانند فناوری کنترل هوشمند، جایگزینهای انرژی پاک و طراحی سبکوزن، میتوانند هزینههای عملیاتی را بهطور چشمگیری کاهش دهند، رقابتپذیری خود را در بازار افزایش دهند و الگویی برای تحول سبز این صنعت باشند. در راستای دستیابی به اهداف کربنخنثی، صرفهجویی در مصرف انرژی به ضرورتی حیاتی برای بقا و رشد صنعت پلاستیک تبدیل شده است و نوآوری مستمر، کلید موفقیت در بازار آینده است.