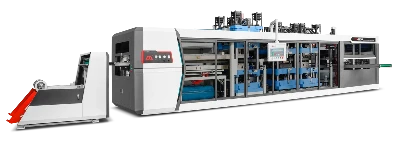

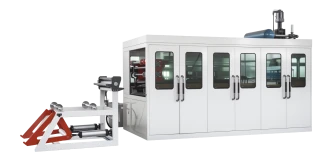
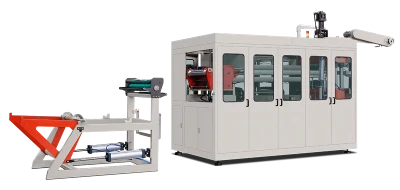
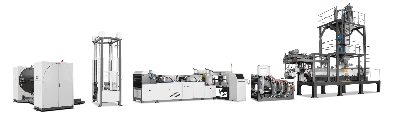
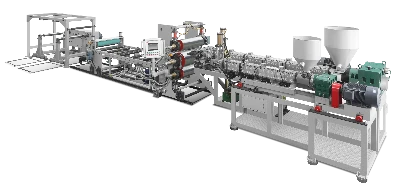
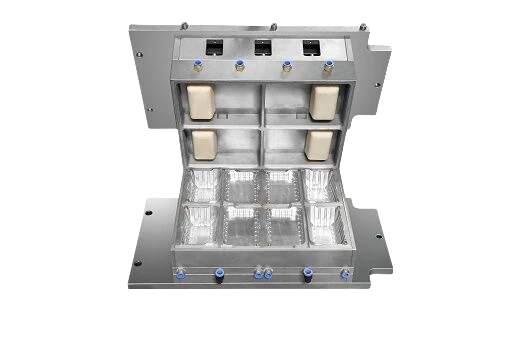
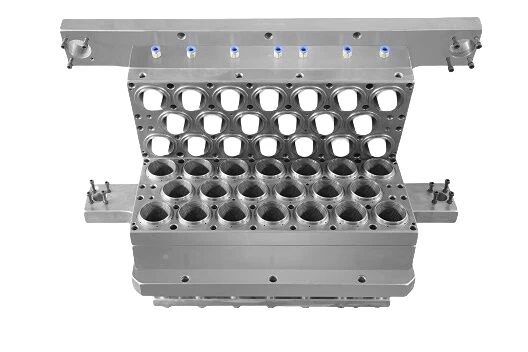
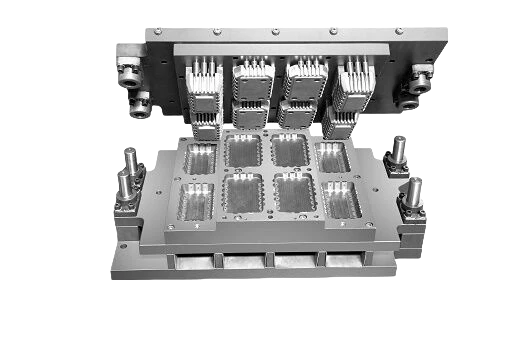
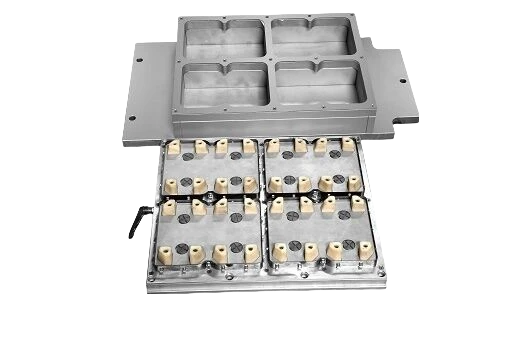

ماشین تولید لیوان پلاستیکی، بهعنوان یکی از تجهیزات اصلی صنعت بستهبندی مدرن، نقشی مستقیم در بهرهوری تولید و کیفیت محصول دارد. مدیریت نظاممند نگهداری و تعمیرات میتواند عمر تجهیزات را بهطور چشمگیری افزایش دهد، نرخ خرابی را کاهش دهد و بهرهوری مصرف انرژی را بهبود بخشد. این مقاله با تکیه بر تجربههای صنعتی و اصول نگهداری تجهیزات، راهبردهای کلیدی افزایش عمر مفید دستگاه را در چهار حوزه ساختار مکانیکی، سامانه هیدرولیک، کنترل الکتریکی و پارامترهای فرایند بررسی میکند.
۱. نگهداری و تعمیرات دقیق سازههای مکانیکی
۱. مدیریت روانکاری قطعات متحرک کلیدی
واحد گیره، سامانه پران و مجموعه میلههای راهنمای دستگاه تولید لیوان پلاستیکی از قطعات متحرک پرفشاری هستند که به برنامه روانکاری مرحلهبندیشده نیاز دارند. برای واحد گیره، سطح چهار میلمهار باید روزانه از آلودگیهای روغنی پاک شود، گریس لیتیومی مولیبدن دیسولفید 00# هر هفته تجدید شود و انحراف از موازیبودن با همراستاسازی لیزری بهصورت ماهانه اندازهگیری شود (حد مجاز: ≤0.05 میلیمتر). تجربه نشان داده است که اجرای دقیق این دستورالعمل میتواند سایش صفحات را ۶۰٪ کاهش دهد و عمر مفید قالب را ۲ تا ۳ برابر کند.
در نگهداری سامانه پران، راستایی میله پران باید در اولویت باشد. انحراف میله را ماهانه با ساعت اندازهگیری بررسی کنید و اگر خمیدگی آن از ۰.۱ میلیمتر بیشتر شد، آن را تعویض کنید. بر اساس یک مطالعه موردی، تأخیر در تعویض میله پران خمشده باعث شکست پین مغزی قالب و بیش از ۱۵٬۰۰۰ دلار زیان مستقیم شد.
۲. تعویض پیشگیرانه سامانههای انتقال قدرت
کشش سامانههای تسمهای باید هر سه ماه یکبار با تسمهسنج اندازهگیری شود تا در محدوده مشخصشده از سوی سازنده باقی بماند. تحلیل آماری نشان میدهد که ۸۰٪ خرابی زودهنگام تسمهها ناشی از سایش لغزشی بر اثر کشش ناکافی است. در سامانههای تسمه تایم، پروفیل دندانهها را ماهانه بررسی کنید و اگر میزان سایش از ۱۵٪ بیشتر شد، تسمه را تعویض کنید.
نگهداری گیربکس مستلزم پایش وضعیت روغن و نمونهبرداری برای تحلیل ذرات آهنی در فواصل ۵۰۰ ساعته است. اگر شمار ذرات از حدود استاندارد ISO 4406، یعنی 18/16، فراتر رفت، روغن گیربکس را فوراً تعویض و علت سایش را بررسی کنید. شرکتهای فعال در بستهبندی مواد غذایی با اجرای این برنامه توانستهاند فاصله بین تعمیرات اساسی گیربکس را از ۱۸ ماه به ۳۶ ماه افزایش دهند.
۲. نگهداری و تعمیرات تخصصی سامانههای هیدرولیک
۱. مدیریت پویای کیفیت روغن
پاکیزگی روغن هیدرولیک مستقیماً بر قابلیت اطمینان سامانه اثر میگذارد و به سه مرحله فیلتراسیون نیاز دارد: فیلتر ۱۰ میکرونی در خط برگشت مخزن، فیلتر پرفشار ۵ میکرونی برای پمپها و فیلتر دقیق ۳ میکرونی برای شیرهای سروو. تجربه صنعتی نشان داده است که این روش میتواند عمر قطعات هیدرولیک سامانه را به سه برابر مقدار اولیه برساند.
دمای بهینه روغن باید بین ۴۰ تا ۵۰ درجه سانتیگراد باشد. اگر دما از ۶۰ درجه سانتیگراد بالاتر رفت، سامانه خنککننده را فوراً بررسی کنید. در یک مورد تعمیراتی، رسوبگرفتن کویلهای خنککننده باعث افزایش مداوم دما شد و در نهایت پمپ هیدرولیک را ظرف سه ماه از کار انداخت. برای بررسی وضعیت مسیرهای خنککننده، آزمون فشار و رسوبزدایی شیمیایی هر دو سال یکبار توصیه میشود.
۲. تعویض دورهای آببندها
زمانبندی تعویض آببندهای سیلندر هیدرولیک باید بر اساس فشار و دمای کاری تعیین شود. آببندهای U شکل در سامانههای پرفشار (بیش از ۲۱ مگاپاسکال) باید هر ۲٬۰۰۰ ساعت تعویض شوند؛ در سامانههای فشار متوسط و پایین میتوان این فاصله را تا ۴٬۰۰۰ ساعت افزایش داد. اجرای این برنامه نرخ نشتی داخلی یک شرکت را از ۱۵٪ به کمتر از ۳٪ کاهش داد.
اورینگ محل اتصال لوله باید پس از هر بار بازکردن تعویض شود و پیش از نصب، با روغن هیدرولیک روانکاری شود. استفاده مجدد از اورینگ میتواند احتمال نشتی را در مقایسه با قطعه نو ۸ برابر کند. استفاده از آببندهای لاستیک فلوئورو (FKM) توصیه میشود؛ زیرا مقاومت دمایی آنها ۴۰٪ بیشتر از لاستیک نیتریل استاندارد است.
۳. نگهداری و تعمیرات هوشمند سامانههای الکتریکی
۱. مدیریت چرخه عمر قطعات اصلی
کنتاکتورها و رلهها باید از نظر سایش کنتاکت بررسی شوند و دمای آنها ماهانه با ابزار فروسرخ اندازهگیری شود. اگر دما از ۲۵ درجه سانتیگراد بالاتر رفت، آنها را فوراً تعویض کنید. آمار کسبوکارها نشان میدهد که تعویض بهموقع میتواند از ۸۰٪ موارد سوختن موتور جلوگیری کند.
در نگهداری درایو سروو، فنهای خنککننده باید در اولویت باشند؛ یاتاقانهای فن را هر ۵٬۰۰۰ ساعت و مجموعه فن را هر ۲۰٬۰۰۰ ساعت تعویض کنید. در یک مطالعه موردی، تأخیر در تعویض یاتاقان فن باعث داغشدن بیشازحد و آسیب به ماژول IGBT شد؛ هزینه تعمیر به ۳۰٪ ارزش تجهیزات رسید.
۲. بازرسی منظم سامانه اتصال زمین
مقاومت اتصال زمین را هر سه ماه یکبار با دستگاه اندازهگیری مقاومت زمین بسنجید و مطمئن شوید مقدار آن کمتر از ۴ اهم است. تجربه شرکتها نشان میدهد که اتصال زمین مناسب میتواند نرخ خرابیهای الکتریکی را ۵۰٪ کاهش دهد و تداخل الکترومغناطیسی در سامانه کنترل را به حداقل برساند. شینههای اتصال زمین مسی در برابر خوردگی مقاومتر از نمونههای فولادی هستند.
۴. مدیریت بهینه پارامترهای فرایند
۱. کنترل دقیق دما
برای نواحی گرمایشی باید از راهبرد کنترل چندبخشی استفاده کرد و دمای هر بخش را متناسب با قسمتهای سیلندر بهصورت تدریجی تنظیم کرد. یک شرکت با پایش دما بهکمک حسگرهای فروسرخ، نوسان دما را از ±۱۰ درجه سانتیگراد به ±۳ درجه کاهش داد و یکنواختی مذاب را ۴۰٪ افزایش داد. کالیبراسیون ترموکوپل هر شش ماه توصیه میشود و اگر انحراف از ±۲ درجه سانتیگراد بیشتر شد، باید ترموکوپل فوراً تعویض شود.
۲. تنظیم پویای سامانه فشار
نیروی گیره باید متناسب با اندازه قالب محاسبه و تنظیم شود، زیرا نیروی بیشازحد موجب تغییر شکل صفحه میشود. یک مطالعه موردی نشان داد که اعمال طولانیمدت نیروی گیره بیشازحد میتواند صفحه را بهطور دائمی خم کند و هزینه تعمیر آن از ۳۰٬۰۰۰ دلار فراتر رود. برای نگهداشتن نیروی گیره در محدوده ۱۱۰٪ مقدار نظری، پایش با حسگر فشار توصیه میشود.
تنظیم فشار تزریق باید از اصل «آهسته–سریع–آهسته» پیروی کند تا پروفیل فشار با دقت شکل بگیرد. یک شرکت با بهینهسازی منحنی فشار، نرخ ایجاد پلیسه را از ۸٪ به ۱.۵٪ کاهش داد و مصرف انرژی را نیز کم کرد.
روشهای نوآورانه در نظام نگهداری و تعمیرات
۱. ایجاد سکوی دیجیتال نگهداری و تعمیرات
سامانههای مدیریت سلامت تجهیزات را پیادهسازی کنید تا دادههای تحلیل ارتعاش، پایش روغن و کنترل دما را یکپارچه کنند. یک شرکت با استفاده از این سامانه به دقت ۸۵٪ در پیشبینی خرابی دست یافت و توقفهای برنامهریزینشده را ۶۰٪ کاهش داد. استفاده از پایانههای همراه برای زمانبندی لحظهای و مدیریت چرخهبسته دستورکارها توصیه میشود.
۲. ارتقای مهارتهای کارکنان نگهداری و تعمیرات
برای پرورش توانمندیهای یکپارچه نگهداری و تعمیرات الکترومکانیکی و هیدرولیکی، نظام آموزشی سهسطحی شامل آموزش نظری، عملی و صدور گواهی ایجاد کنید. آمار شرکتها نشان میدهد که آموزش نظاممند تکنسینها میتواند زمان عیبیابی را ۴۰٪ کاهش دهد و دقت انتخاب قطعات یدکی را ۳۵٪ افزایش دهد. برای ارتقای آمادگی در شرایط اضطراری، برگزاری مانورهای نگهداری و تعمیرات میانبخشی بهصورت فصلی توصیه میشود.
جمعبندی:
افزایش عمر مفید ماشینآلات تولید لیوان پلاستیکی، فرایندی مهندسی و نظاممند است که به هماهنگی در طراحی تجهیزات، تدوین دستورالعملهای نگهداری و تعمیرات، ارتقای توانمندی کارکنان و موارد دیگر نیاز دارد. راهبرد نگهداری و تعمیرات تشریحشده در این مقاله به یک شرکت امکان میدهد میانگین عمر مفید تجهیزات خود را از ۸ به ۱۲ سال افزایش دهد و همزمان هزینه نگهداری بهازای هر واحد محصول را ۳۵٪ کاهش دهد. در چارچوب صنعت ۴.۰، ترکیب فناوری اینترنت اشیا و نگهداری و تعمیرات پیشبینانه به عرصهای نو در مدیریت تجهیزات تبدیل خواهد شد و زیرساختی محکم برای پایداری صنعت بستهبندی پلاستیکی فراهم میکند.