

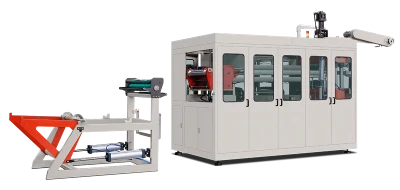
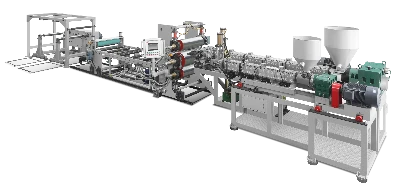
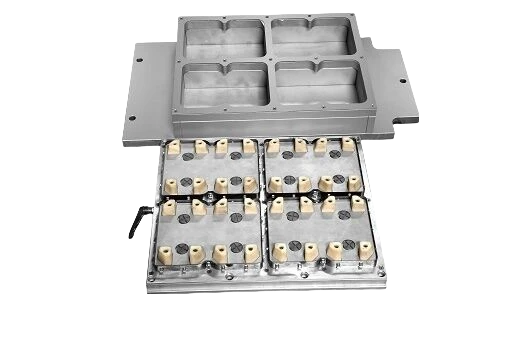

A دستگاه ترموفرمینگ PET دستگاه ضخامت ورق را انتخاب نمیکند؛ از همان ضخامتی استفاده میکند که شما برگزیدهاید. ضخامت ورق را بر اساس حداقل ضخامت دیواره قطعه نهایی، نسبت کشش سطحی قالب و میزان کاهش ضخامت قابلقبول انتخاب کنید. مدل لیوان ۹۰ میلیمتری با گام ۸۰ میلیمتری، نسبت کشش سطحی حدود ۳٫۳ دارد. یعنی ورق ۰٫۶ میلیمتری میتواند دیوارهای با ضخامت ۰٫۱۸ میلیمتر ایجاد کند. بخش زیادی از بحث درباره ضخامت ورق در واقع به نسبت کشش، شکل قالب، عمق کشش و طراحی پلاگ مربوط است، نه فقط ویژگیهای رزین.
ضخامتی که میخرید، ضخامت دیواره قطعه نهایی نیست
دستگاه ترموفرمینگ PET ورق پلاستیکی را به قطعات، دیوارهها و سطوح نهایی تبدیل میکند. چگالی ماده ثابت میماند و مادهای به آن افزوده نمیشود. ضخامت دیواره بر اساس شکل قطعه و پیش از آغاز گرمکردن تعیین میشود. نسبت کشش سطحی، نسبت مساحت سطح محصول نهایی به مساحت ورق اولیه است.
یک لیوان را در نظر بگیرید که قطر دهانه آن ۷۸ میلیمتر و قطر کف آن ۵۵ میلیمتر است و ارتفاع آن ۹۰ میلیمتر است. لیوان با گام ۸۰ میلیمتری قالبگیری میشود. طول شیب جانبی ۹۰٫۷ میلیمتر است. مساحت دیواره ۱۸٬۹۵۵ میلیمتر مربع و مساحت کف ۲٬۳۷۶ میلیمتر مربع است. مجموع مساحت سطح لیوان ۲۱٬۳۳۱ میلیمتر مربع و مساحت ورق اولیه ۶٬۴۰۰ میلیمتر مربع است. نسبت کشش سطحی ۳٫۳ است. در نتیجه، ضخامت متوسط دیوارهای که از ورق ۰٫۶ میلیمتری شکل میگیرد حدود ۰٫۱۸ میلیمتر خواهد بود. اگر نواحی نازک بین حفرهها را هم در نظر بگیریم، ضخامت دیواره ممکن است به ۰٫۱۶ میلیمتر نزدیکتر باشد. چگالی فقط زمانی اهمیت دارد که بخواهید وزن را محاسبه کنید، نه ضخامت را. برای اندازهگیری چگالی از ISO 1183-1 استفاده میشود. به همین دلیل ورقها بر اساس وزن خریداری میشوند، اما ضخامتشان مشخصات فنی دارد.
شرکت LITAI Machinery دستگاههای ترموفرمینگ برای ضخامتهای ۰٫۲ تا ۲٫۰ میلیمتر تولید میکند. این شرکت پرسهای هیدرولیکی با ابعاد ۶۵۰ × ۳۰۰ میلیمتر و دستگاههای سروو با ابعاد ۷۵۰ × ۴۸۰ میلیمتر عرضه میکند. این دستگاه میتواند ابعاد لبه را با دقت ±۰٫۲ میلیمتر کنترل کند. این تلرانس به قالب بستگی دارد، نه به ورق.
از ضعیفترین دیواره شروع کنید
لیوان به این دلیل مردود نمیشود که میانگین ضخامت دیوارهاش کم است؛ بلکه به این دلیل رد میشود که بخشی از آن کمی نازکتر از بقیه است. محل این نازکشدگی را میتوان تا حد زیادی پیشبینی کرد. در لیوان عمیق، معمولاً کف نازکترین قسمت است؛ جایی که ورق بیشترین مدت با پلاگ در تماس میماند و بیشترین کشش را تجربه میکند. در لیوان کمعمق، نازکشدگی ممکن است در لبه باشد؛ شکل آن تغییر چندانی نمیکند، اما ماده کمتری برای مقاومت در برابر آسیب هنگام جداسازی از قالب وجود دارد. در سینی مستطیلی، معمولاً شعاع گوشهها بحرانیترین ناحیه است.
فرایند ساده است: عیبها را شناسایی کنید، نمونه شکلدادهشده را برش دهید، ضخامت سطح دیواره را اندازه بگیرید و سپس ضخامت ورق را انتخاب کنید. برش نمونه ضروری است. فیکسچر ابعاد لبه را اندازه میگیرد و بهندرت نقصهای موضعی را آشکار میکند.
توزیع ضخامت دیواره به ابزار قالبگیری بستگی دارد. شکلدهی خلأ بدون کمک پلاگ معمولاً نسبت ضخامت لبه به کف را حدود ۳ به ۱ ایجاد میکند. کمکگرفتن از پلاگ و شکلدهی فشاری میتوانند این نسبت را به کمتر از ۲ به ۱ کاهش دهند. این کار ممکن است از افزودن ۰٫۱ میلیمتر به ضخامت ورق مؤثرتر باشد، زیرا مواد را به ناحیهای منتقل میکند که بیشترین تنش را تحمل میکند، بهجای آنکه ضخامت کل قطعه را افزایش دهد.
عرض ورق نیز باید با قالب برش هماهنگ باشد. مدل TJP-900E شرکت LITAI Machinery از رول ۹۰۰ میلیمتری استفاده میکند و ظرفیت فرآوری آن تا ۴۰۰ کیلوگرم در ساعت است. از قالبی با عرض ۷۵۰ میلیمتر استفاده کنید تا در هر طرف ۷۵ میلیمتر حاشیه برای بازیافت باقی بماند. عرض رول و چیدمان حفرهها باید همزمان برنامهریزی شوند.
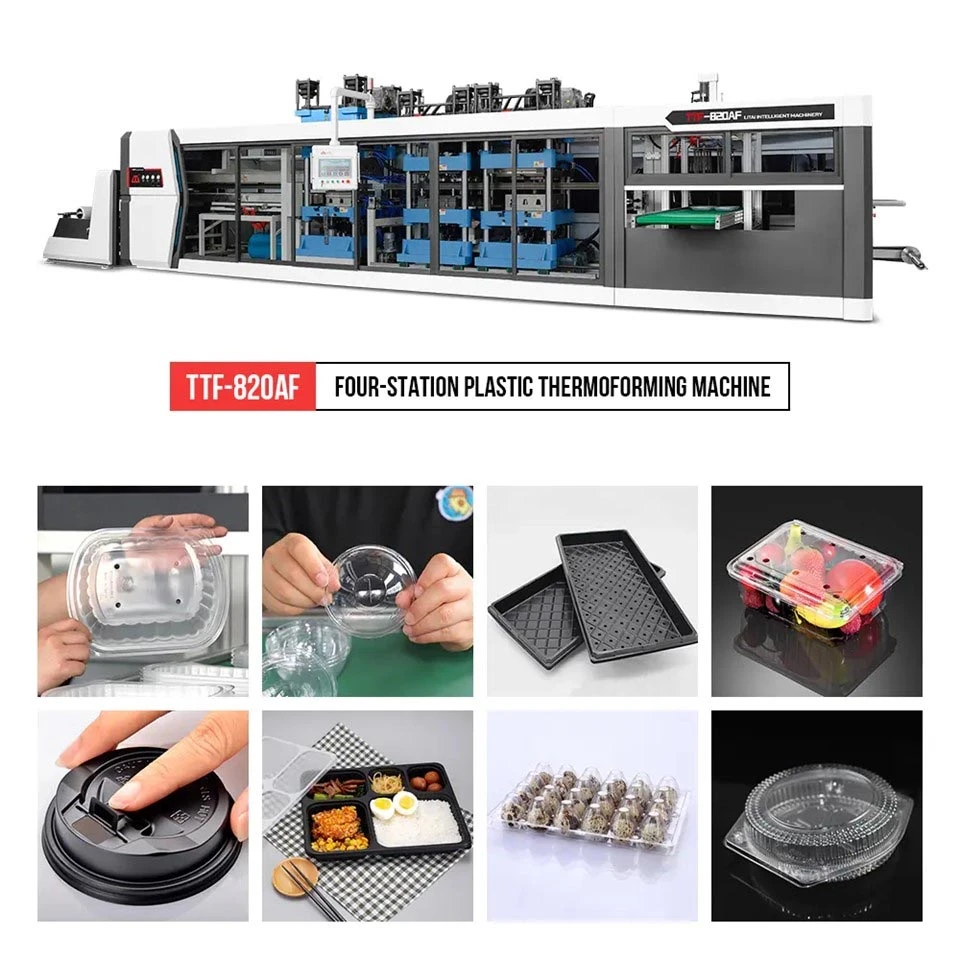

الگوهای خرابی در مقیاسهای مختلف
| حالت خرابی | بزرگنمایی بر اساس مقیاس | چه چیز دیگری تغییر میکند؟ | وقتی افزایش ضخامت راهحل مناسبی نیست |
|---|---|---|---|
| خمش چیدمان زیر بار پالت | تقریباً t² | شیب، ریب، لبه بازشده | زبانههای تودرتو ارتفاع چیدمان را ثابت نگه میدارند |
| سختی پنل دیواره جانبی | t3 | مخلوط | قالب نمیتواند عمیقتر برش دهد |
| ترکخوردن لبه هنگام جداشدن از قالب | ابتدا تقریباً خطی، سپس شکننده | شعاع لبه، دمای ابزار | بلورینگی لبه |
| سقوط و ضربه | ضخامت و ویسکوزیته ذاتی در کنار هم | ویسکوزیته ذاتی، شعاع کف | رزین مرطوب است |
| نیروی پایه | ضخامت موضعی نقاط | شکل پلاگ، شعاع کف | نسبت کشش بیش از ۱٫۵ |
این ارقام نشان میدهند که استفاده از ورق ضخیمتر همیشه بهترین راهحل نیست. سختی ورق با توان سوم ضخامت متناسب است. کاهش ضخامت از ۰٫۶ به ۰٫۵ میلیمتر، سختی را حدود ۴۲٪ کم میکند. افزایش ضخامت از ۰٫۶ به ۰٫۷ میلیمتر، سختی را حدود ۵۹٪ افزایش میدهد. مقاومت در برابر کمانش هنگام چیدن روی هم بیشتر با توان دوم ضخامت متناسب است؛ بنابراین همین کاهش ضخامت، مقاومت را حدود ۳۱٪ کم میکند. ترکخوردن لبه تقریباً رابطهای خطی با تغییر ضخامت دارد، اما نوع شکست نیز میتواند این رابطه را تغییر دهد. زیر حد مشخصی از ضخامت، لبهها بهجای پارگی تدریجی، ممکن است بر اثر عیوب کوچک سطحی ترک بخورند.
پرسش نخست این نیست که ورقها باید چه ضخامتی داشته باشند، بلکه این است که کدام مشکل باید برطرف شود. اگر سینیهای رویهمچیدهشده خم میشوند، مشکل از سختی است و تغییر ضخامت ورق میتواند کمک کند. از آنجا که رزین نیز بر نتیجه اثر میگذارد، افزایش ضخامت ورق شاید ترکخوردن لبه لیوانها را هنگام پرکردن چندان بهبود ندهد. دادههای کشش مطابق ISO 527-3 میتوانند در انتخاب راهحل راهنما باشند، اما پاسخ کاملی ارائه نمیکنند؛ زیرا این آزمون روی نمونه تختی انجام میشود که فرایند شکلدهی را طی نکرده است.
کوره یعنی طول، نه تنظیمات
دستگاه ترموفرمینگ PET محدودیت زمانی مشخصی برای گرمکردن دارد. زمان گرمکردن از تقسیم طول کوره بر سرعت حرکت ورق به دست میآید. در کورهای به طول ۲٫۴ متر و با گام حرکتی ۳۲۰ میلیمتر، ورق از ۷٫۵ بخش عبور میکند. با سرعت ۲۰ سیکل در دقیقه، ورق ۲۲ ثانیه زیر گرمکن میماند. اگر ضخامت ورق به ۰٫۸ میلیمتر افزایش یابد و دمای کوره ثابت بماند، گرمشدن مغز ورق بیش از یکسوم زمان بیشتری میبرد. در این محدوده، زمان گرمکردن تقریباً متناسب با ضخامت ورق است. در ضخامتهای بیش از ۱٫۵ میلیمتر، گرما آهستهتر در ورق نفوذ میکند و زمان گرمکردن با سرعت بیشتری افزایش مییابد.
افزایش دما مشکل را حل نمیکند. محدوده دمایی فرآوری PET آمورف باریک است؛ فاصله میان نرمشدن و آغاز بلورینگی حدود ۳۰ کلوین است. وقتی مغز ورق به دما نزدیک میشود، فرصت چندانی برای گرمترشدن سطح باقی نمیماند. اگر دمای گرمکن بیش از حد بالا باشد و مغز هنوز آماده نشده باشد، سطح سفید میشود.
ارقام تولید، هزینه این انتخاب را نشان میدهند. قالب ۳۶ حفرهای با سرعت ۲۰ سیکل در دقیقه، با ورق ۰٫۶ میلیمتری ۴۳٬۲۰۰ لیوان در ساعت تولید میکند. با استفاده از ورق ۰٫۸ میلیمتری، تولید به حدود ۳۲٬۴۰۰ لیوان در ساعت کاهش مییابد. مصرف رزین بهازای هر لیوان یکسوم بیشتر میشود و بازده تولید ۲۵٪ افت میکند، درحالیکه دستگاهها، قالبها و اپراتورها ثابت میمانند.
ضخامت نمیتواند مشکل رزین را برطرف کند
دو علت رایج خرابی قطعه، ورق مرطوب و زنجیرههای پلیمری کوتاه هستند. هر دو ممکن است شبیه مشکل ضخامت به نظر برسند، اما هیچکدام ناشی از ضخامت ورق نیستند.
ویسکوزیته ذاتی ورق PET ترموفرمینگ معمولاً 0.70 تا 0.80 دسیلیتر بر گرم است. این مقدار را میتوان با روش عدد ویسکوزیته در ISO 1628-5 یا روش ویسکوزیته ذاتی در ASTM D4603 اندازهگیری کرد. هر بار اکستروژن، زنجیرههای پلیمری را کوتاهتر میکند. افزودن ۳۰٪ مواد آسیابی داخلی معمولاً ویسکوزیته ذاتی مخلوط را حدود 0.01 تا 0.02 دسیلیتر بر گرم کاهش میدهد؛ این کاهش معمولاً قابلقبول است. همچنین میتوان رزین را تا رطوبت ۵۰ تا ۲۰۰ ppm خشک کرد، اما ۴۰۰ ppm بیش از حد بالاست. در دمای ذوب، آب پیوندهای استری PET را میشکند. کاهش ویسکوزیته ذاتی از 0.78 به 0.70 دسیلیتر بر گرم ممکن است تفاوت میان لیوانی باشد که آزمون سقوط را با موفقیت میگذراند و لیوانی که هنگام پرکردن، لبهاش ترک میخورد.
مشکل همینجاست. تولیدکننده از رزین مرطوب استفاده میکند و لبهها ترک میخورند. ضخامت ورق را از ۰٫۶ به ۰٫۷ میلیمتر افزایش میدهد و ترکخوردن متوقف میشود. سپس تصور میکند ورق بیش از حد نازک بوده است. هزینه رزین ۱۷٪ افزایش یافته و خشککن همچنان درست کار نمیکند. آزمون کالریمتری مطابق ISO 11357-3 بلورینگی را اندازهگیری میکند، درحالیکه ISO 306 رفتار نرمشوندگی را میسنجد. این آزمونها به توضیح رفتار ماده کمک میکنند، اما فقط آزمون ویسکوزیته میتواند نشان دهد که آیا زنجیرههای پلیمری کوتاهتر شدهاند یا خیر.
انطباق برای تماس با مواد غذایی به رزین نیز بستگی دارد. الزامات مربوط به مواد در تماس با غذا در مقرره (EC) 1935/2004، مقرره کمیسیون (EU) 10/2011 و بند 21 CFR 177.1630 بر مواد مصرفی اعمال میشوند. افزایش ضخامت ورق، وضعیت انطباق رزین را تغییر نمیدهد.
گواهی مواد را بخوانید، نه فقط ضخامت اسمی را
هیچ دستگاه ترموفرمینگ PET نمیتواند مشکل گواهی مواد را برطرف کند؛ این موضوع باید بررسی شود. ورقها با ضخامت اسمی و تلرانس، معمولاً ±۵٪، فروخته میشوند. برای قطعه، حداقل ضخامت مهمترین مقدار است. برای مثال، ورق ۰٫۶ میلیمتری با تلرانس ±۰٫۰۳ میلیمتر میتواند در ناحیهای تا ۰٫۵۷ میلیمتر نازک باشد. این ناحیه نازک ممکن است در هر یک از حفرهها ظاهر شود.
نازکی و تفاوت ضخامت ورق در عرض آن نیز اهمیت دارد. ممکن است ضخامت مرکز رول ۷۵۰ میلیمتری، ۲ تا ۴٪ بیشتر از لبهها باشد. در قالب ۲۴ حفرهای، لیوانی که از مرکز ورق شکل میگیرد ممکن است از لیوانی که از نزدیکی لبه تولید میشود سنگینتر باشد. خط بستهبندی ممکن است این اختلاف را پیش از تیم کنترل کیفیت تشخیص دهد. این مشکل به ورق مربوط است و تعویض قالب آن را برطرف نمیکند. شرکت LITAI Machinery برای بررسی ضخامت ورق ورودی از دستگاه اسکن استفاده میکند، زیرا یک بار اندازهگیری، نمای کاملی از پروفیل ضخامت در سراسر عرض ورق به دست نمیدهد.
از تأمینکننده بپرسید ضخامت چگونه اندازهگیری شده است، نه اینکه فقط به عدد درجشده در گزارش توجه کنید. در اسکن مکانیکی مطابق ISO 4593، نقاط اندازهگیری در عرض ورق مشخص میشوند و مبنای روشنی برای مقایسه فراهم میکنند. ASTM D6988 شامل روشهای اندازهگیری ضخامت است و ISO 291 شرایط آزمون پلاستیکها را تعیین میکند. این روشها به آزمایشگاهها کمک میکنند نمونه یکسانی را تحت شرایط یکنواخت آزمایش کنند. گواهی مواد باید مقدار ژل و ویسکوزیته ذاتی هر محموله را نیز درج کند.
چه زمانی ورق ضخیمتر اوضاع را بدتر میکند؟
استفاده از ورقهای ضخیمتر همیشه قطعات PET ترموفرمشده را مقاومتر نمیکند. سه دلیل اصلی برای این موضوع وجود دارد.
نخست، در زمان گرمکردن یکسان، اختلاف دمای سطح و مغز ورق ضخیمتر بیشتر است. اگر دمای مغز ۲۰ تا ۲۵ کلوین پایینتر باشد، ممکن است سطح مغز به دمای شکلدهی برسد. در این حالت، ورق طوری رفتار میکند که انگار دمای کوره پایین است: جزئیات لبهها کمتر میشود، تنش بیشتری در قطعه باقی میماند و قطعه پس از آزادشدن پانچ بیشتر به حالت اولیه برمیگردد.
دوم، پلاگ طراحیشده برای ورق ۰٫۶ میلیمتری را نمیتوان بدون تغییر برای ورق ۰٫۹ میلیمتری به کار برد. مواد کمتری به سمت دیواره جانبی کشیده میشود و مقدار بیشتری به کف میرسد. قطعه نهایی سنگینتر میشود، اما کف آن نازکتر خواهد بود؛ درست برعکس چیزی که انتظار میرفت.
سوم، طراحی قالب برش و پرداخت باید با ضخامت مشخصی از ورق هماهنگ باشد. فاصله پانچ و ماتریس متناسب با ورق تنظیم میشود. اگر ورق ۰٫۹ میلیمتری از قالبی عبور کند که برای ورق ۰٫۶ میلیمتری طراحی شده است، ممکن است قالب بهجای برش تمیز، لبهها را پاره کند. پارگی میتواند از لبه آببندی لیوان آغاز شود.
شرکت LITAI Machinery ابزارهای برش و پرداخت را متناسب با ضخامت ورقهای درجشده در نقشههای تأییدشده طراحی میکند. حفاظت دستگاه در محل نصب بر اساس ارزیابی ریسک تعیین میشود، نه فقط ضخامت ورق. استانداردهای مرتبط شامل ISO 12100 و IEC 60204-1 و نیز الزامات قابلاعمال مقرره (EU) 2023/1230 هستند.
پرسشهای متداول
لیوانهای PET معمولاً از چه ضخامتی ساخته میشوند؟
برای لیوان نوشیدنی سرد از ورق ۰٫۳۵ تا ۰٫۶ میلیمتری استفاده کنید. لیوانهای محکم و ممتاز معمولاً از ورق ۰٫۶ تا ۱٫۰ میلیمتری و سینیهای سنگین از ورق ۰٫۸ تا ۱٫۵ میلیمتری ساخته میشوند. شرکت LITAI Machinery دستگاههای ترموفرمینگ برای ضخامتهای ۰٫۲ تا ۲٫۰ میلیمتر تولید میکند. بااینحال، محدوده مناسب برای لیوانها محدودتر است. در ضخامت کمتر از حدود ۰٫۳۵ میلیمتر، بسته به طراحی و نسبت شکلدهی لیوان، ممکن است لبه هنگام جداکردن لیوانهای تودرتو مقاومت کافی در برابر آسیب نداشته باشد.
آیا دستگاه میتواند با بازه گستردهای از ضخامتها کار کند؟
خیر. سیستم نگهدارنده میتواند کل این محدوده را پشتیبانی کند، اما طول کوره، پلاگها و قالبهای برش نیز باید با ورق تناسب داشته باشند. خطوط تولید لیوان ۰٫۴ میلیمتری به تنظیمات گرمایش و فاصله پانچ متفاوتی نسبت به خطوط تولید سینی ۱٫۲ میلیمتری نیاز دارند. پیش از سفارش ابزار، ضخامت ورق را در مشخصات فنی تعیین کنید.
آیا میتوان در قطعات موجود از ورق دیگری استفاده کرد، بیآنکه قالب برش را تغییر داد؟
این کار ممکن است، اما فقط اگر نازکترین دیوارهها بیش از حد ضعیف شوند. کاهش ۱۷٪ ضخامت، سختی ورق را حدود ۴۲٪ کاهش میدهد. لیوانی که قبلاً محکم بوده ممکن است زیر فشار نوار بستهبندی خم شود. ضخامت دیواره را پیش و پس از تعویض نمونه اندازهگیری کنید و لبهها را از نظر نشانههای بلورینگی بررسی کنید.
و از همه مهمتر
ضخامت ورق به ضخامت موردنیاز دیواره، نسبت کشش سطحی و میزان اتلاف مواد در محدوده تلرانس مجاز بستگی دارد. ابتدا این مقادیر را محاسبه کنید و سپس ضخامت ورق را انتخاب کنید. اگر محاسبات نادرست باشد، تنظیمات دیگر دستگاه مشکل را بهطور کامل برطرف نمیکنند. ابعاد لبه لیوان را میتوان با دقت ±۰٫۲ میلیمتر و دمای گرمکنها را با دقت ±۱ درجه سانتیگراد کنترل کرد، اما دستگاه نمیتواند مادهای به ورق اضافه کند. نقشهها، جدولهای ضخامت و ابزارهای لیوان، سینی و ظروف PET و RPET در litaimachinery.com در دسترس هستند.
منبع اطلاعات
ISO 4593:2019 ـ اندازهگیری مکانیکی ضخامت فیلم
ASTM D6988 ـ ضخامت نمونههای آزمون فیلم پلاستیکی
ISO 1183-1 ـ چگالی پلاستیکهای غیرسلولی، روش غوطهوری
ISO 527-3 ـ خواص کششی فیلمها و ورقها
ISO 11357-3 ـ دمای ذوب و بلورینگی و آنتالپی
ویسکوزیته PET در حلال مطابق ISO 1628-5
ASTM D4603 ـ تعیین ویسکوزیته ذاتی PET با ویسکومتر موئینه شیشهای
ISO 306 ـ دمای نرمشدن ویکات
ISO 291 ـ جو استاندارد برای آمادهسازی نمونههای پلاستیکی
ISO 12100 ـ ارزیابی و کاهش ریسک ماشینآلات
IEC 60204-1 ـ تجهیزات الکتریکی ماشینآلات؛ مقرره (EU) شماره 2023/1230
مقرره (EC) شماره 1935/2004 و مقرره کمیسیون (EU) شماره 10/2011 ـ مواد در تماس با مواد غذایی
FDA · مقررات FDA آمریکا، بند 21 CFR 177.1630 ـ پلیمرهای PET برای تماس با مواد غذایی