


مقدمه
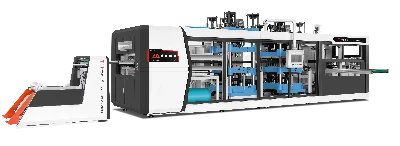
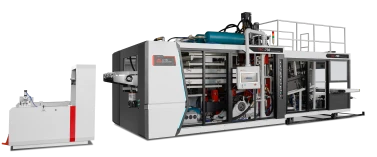
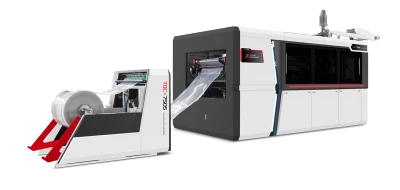
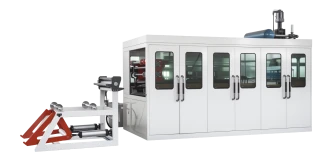
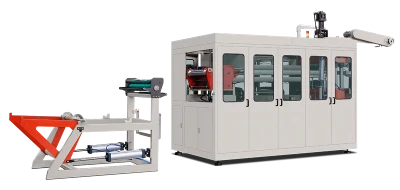
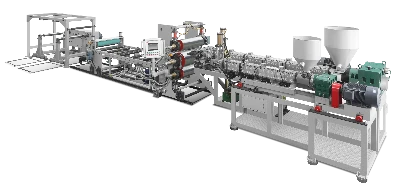
ترموفرمینگ فناوری فرآوری پلاستیک است که در آن ورقهای پلاستیکی تا رسیدن به حالت نرم گرم میشوند، سپس با استفاده از قالب، خلأ یا فشار شکل میگیرند و در پایان خنک میشوند تا محصول موردنظر به دست آید. تجهیزات ترموفرمینگ بر پایه این فناوری تولید میشود. تجهیزات گوناگون ترموفرمینگ میتوانند نیازهای تولید سفارشی در تیراژ کم و تولید انبوه در مقیاس بزرگ را برآورده کنند و همچنین نرخ بهرهبرداری بالایی از مواد اولیه پلاستیکی دارند. این راهنما دانش اصلی موردنیاز افراد تازهکار را بهصورت منظم ارائه میکند و مبانی فناوری ترموفرمینگ، دستهبندی تجهیزات، کاربردهای صنعتی، روند کار و نکات انتخاب را پوشش میدهد تا به آنها کمک کند اطلاعات مهم درباره تجهیزات ترموفرمینگ را سریعتر فرا بگیرند.

مبانی فنی تجهیزات ترموفرمینگ
اصول اصلی
اساس ترموفرمینگ، بهرهگیری از خاصیت گرمانرمی پلاستیکهاست. ورق تا دمایی بالاتر از دمای انتقال شیشهای، اما پایینتر از نقطه ذوب، گرم میشود تا نرم شود؛ سپس با اعمال نیروی خارجی، مانند مکش خلأ یا فشار، پلاستیک نرمشده به شکل قالب درمیآید. پس از خنکشدن و سختشدن، محصولی مطابق با شکل قالب به دست میآید.
مواد رایج
ترموفرمینگ عمدتاً برای ورقهای ترموپلاستیک مناسب است. انواع رایج عبارتاند از:
• PET: شفافیت بالا و چقرمگی خوبی دارد و معمولاً در بستهبندی مواد غذایی و سینیهای بلیستر استفاده میشود؛
• PVC: کمهزینه و شکلدهی آن آسان است؛ برای بدنه محصولات روزمره، بستهبندی پزشکی و مصالح ساختمانی مناسب است؛
• PP: مقاومت حرارتی خوب و پایداری شیمیایی بالایی دارد و برای ظروف مواد غذایی و قطعات داخلی خودرو مناسب است؛
• ABS: استحکام بالا و مقاومت خوبی در برابر ضربه دارد و معمولاً برای بدنه لوازم خانگی و قطعات صنعتی استفاده میشود.
دستهبندی تجهیزات ترموفرمینگ

دستهبندی بر اساس تعداد ایستگاههای کاری
• تجهیزات ترموفرمینگ تکایستگاهی: گرمایش، شکلدهی، خنککاری و خارجکردن قطعه در یک محل انجام میشوند. این تجهیزات ساختار سادهای دارند و برای تولید نمونه و سفارشهای سفارشی کمتیراژ مناسباند.
• تجهیزات ترموفرمینگ دوایستگاهی: گرمایش و شکلدهی در ایستگاههای کاری مستقل انجام میشوند و عملیات روی ورق بهصورت متناوب پیش میرود. چرخه شکلدهی کوتاهتر از تجهیزات تکایستگاهی است؛ ازاینرو این دستگاهها برای تولید در تیراژ متوسط مناسباند.
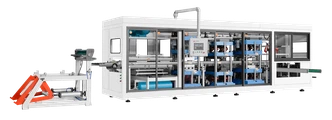
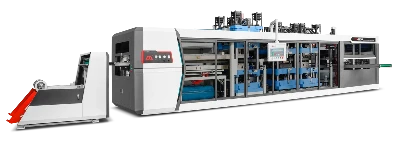
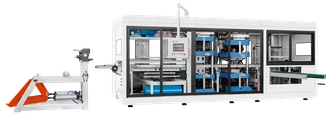
• تجهیزات ترموفرمینگ سهایستگاهی: گرمایش، شکلدهی و برشکاری بهطور پیوسته در سه ایستگاه کاری انجام میشوند. این دستگاهها برای تولید انبوه قطعات استاندارد مانند سینیهای مواد غذایی مناسباند.
• تجهیزات ترموفرمینگ چهـارایستگاهی: شامل ایستگاه پانچ است و امکان تولید مستقیم محصولات سوراخدار، مانند جعبههای نشا، را بدون نیاز به پردازش بیشتر فراهم میکند.
اجزای اصلی
• سامانه گرمایش: شامل کوره گرمایشی و لولههای گرمایشی یا گرمکنهای مادونقرمز است و وظیفه گرمکردن یکنواخت ورق پلاستیکی و کنترل دقیق دما را بر عهده دارد؛
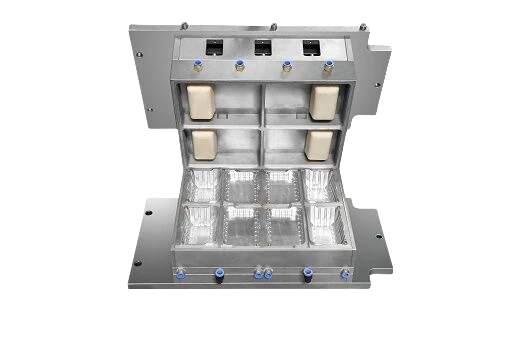
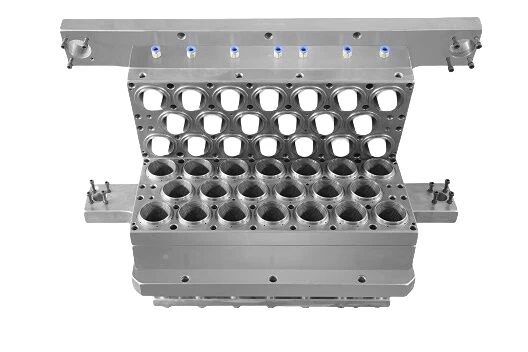
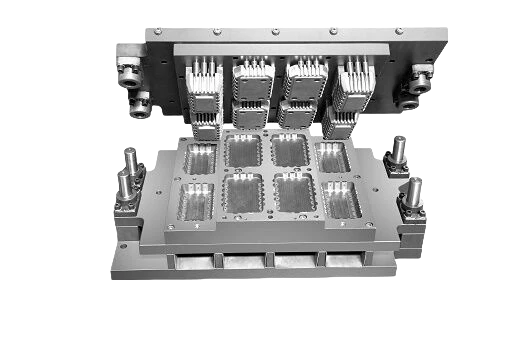
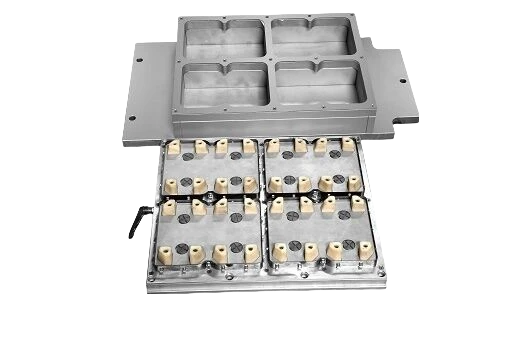
• ایستگاه قالب: سکویی برای نصب قالبهاست که از تعویض سریع قالب پشتیبانی میکند. برخی تجهیزات برای افزایش بهرهوری تولید به میزهای گردان چندایستگاهی مجهز هستند.
• سامانه خلأ/فشار: اجزای اصلی مانند پمپهای خلأ و کمپرسورهای هوا را دربرمیگیرد و فشار منفی و مثبت موردنیاز برای شکلدهی را فراهم میکند؛
• سامانه خنککاری: شامل فنهای خنککننده، لولههای آب خنککن و موارد دیگر است و شکلگیری سریع محصول را ممکن میسازد؛
• سازوکار پرداخت: شامل دستگاههای پانچ و تیغههای برش است و برای جداکردن مواد اضافی از محصول به کار میرود؛
• سامانه کنترل: از PLC یا نمایشگر لمسی استفاده میکند و امکان تنظیم پارامترهایی مانند دما، فشار و زمان شکلدهی را برای عملکرد خودکار فراهم میسازد.
کاربردهای صنعتی تجهیزات ترموفرمینگ

صنعت بستهبندی
تجهیزات ترموفرمینگ به صنعت بستهبندی امکان میدهند محصولات بستهبندی سبکوزن، مقاوم در برابر ضربه و بسیار قابلسفارشیسازی تولید کند. این محصولات نهتنها از کالاها هنگام حملونقل و نگهداری محافظت میکنند، بلکه جلوه آنها را در قفسهها و جذابیت برند را نیز افزایش میدهند. کیفیت یکنواخت شکلدهی این محصولات بهویژه برای برآوردهکردن الزامات سختگیرانه خطوط پُرتیراژ بستهبندی مواد غذایی و صنعت بستهبندی دارویی مناسب است.
01
صنعت خودروسازی
در بخش خودروسازی، فناوری ترموفرمینگ برای تولید قطعات بزرگ و سبکوزن، مانند پنلهای تزئینی در، محفظه داشبورد و روکش سپر، مناسب است. این قطعات باید از استحکام، مقاومت جوی و کیفیت ظاهری بالایی برخوردار باشند. مواد ترموفرمشده میان استحکام و شکلپذیری تعادل برقرار میکنند؛ بنابراین قطعات، ضمن برآوردهکردن الزامات اطمینانپذیری برای استفاده بلندمدت از خودرو، میتوانند شکلهای منحنی پیچیدهای داشته باشند و طراحی کلی تزئینات داخلی و خارجی را بهبود دهند.
02
صنعت پزشکی
صنعت پزشکی از تجهیزات ترموفرمینگ برای تولید محصولاتی بهداشتی با ساختار دقیق استفاده میکند. سینیهای استریل، آسترهای ابزار و محفظههای تجهیزات، با تکیه بر پایداری شکلدهی و امکان انتخاب مواد در ترموفرمینگ، الزامات سختگیرانه ایمنی، مقاومت در برابر استریلیزاسیون و پاکیزگی در محیطهای بیمارستانی را برآورده میکنند.
03
صنایع دیگر
در صنعت هوافضا، مواد ترموفرمشده بهدلیل وزن کم و استحکام بالا، اغلب برای ساخت قطعات داخلی هواپیما و پوششهای محافظ تجهیزات به کار میروند و به کاهش وزن کلی هواپیما و حفظ ایمنی کمک میکنند. در کشاورزی، محصولاتی مانند سینیهای نشا، لوازم آبیاری و قطعات گلخانهای که با ترموفرمینگ ساخته میشوند، بهدلیل مقاومت عالی در برابر شرایط جوی و عمر طولانی، در محیطهای بیرونی پایداری ساختاری خود را حفظ میکنند. در حوزه نمایش محصولات خردهفروشی، از شفافیت بالا و انعطافپذیری طراحی ترموفرمینگ برای ساخت جعبههای نمایش، قفسهها و تابلوهای تبلیغاتی استفاده میشود که جلوه محصولات را بهطور چشمگیری بهبود میدهد.
04
روند کار تجهیزات ترموفرمینگ: بررسی گامبهگام

مرحله آمادهسازی
• انتخاب مواد: بر اساس الزامات محصول، ورقهای پلاستیکی مناسب را انتخاب کنید و از یکنواختی ضخامت و نبود ناخالصی اطمینان حاصل کنید.
• آمادهسازی قالب: قالب مناسب را نصب کنید، پرداخت سطح آن را بررسی کنید و از بازبودن مجراهای هوا مطمئن شوید؛ در صورت نیاز، قالب را تمیز و روانکاری کنید.
• تنظیم تجهیزات: پارامترهایی مانند دمای گرمایش، زمان شکلدهی، زمان خنککاری و فشار/خلأ را تنظیم کنید و اجرای آزمایشی انجام دهید.
مرحله گرمایش
ورق پلاستیکی وارد کوره گرمایشی میشود و با استفاده از گرمایش مادونقرمز یا هوای گرم، بهطور یکنواخت گرم میشود. دمای گرمایش مواد مختلف با یکدیگر تفاوت دارد؛ برای مثال، دمای گرمایش PVC حدود ۱۰۰ تا ۱۳۰ درجه سانتیگراد و دمای گرمایش PET حدود ۱۲۰ تا ۱۵۰ درجه سانتیگراد است. هنگام گرمکردن باید از داغشدن بیشازحد موضعی جلوگیری شود؛ برای اطمینان از گرمایش یکنواخت میتوان توزیع المنتهای گرمایشی یا سرعت حرکت ورق را تنظیم کرد.
مرحله شکلدهی
ورق گرم و نرمشده به ایستگاه قالب منتقل میشود. پس از بستهشدن قالب، سامانه خلأ برای تخلیه هوا فعال میشود یا همزمان فشار مثبت اعمال میشود تا ورق پلاستیکی کاملاً به دیواره داخلی قالب بچسبد و شکل موردنظر را به خود بگیرد. زمان شکلدهی بر اساس پیچیدگی و ضخامت محصول تنظیم میشود و معمولاً از چند ثانیه تا چند ده ثانیه متغیر است.
مرحله خنککاری
محصول پلاستیکی شکلگرفته با استفاده از دستگاه خنککننده هوا یا لولههای آب خنککن داخلی قالب، بهسرعت خنک میشود. باید زمان کافی برای خنکشدن در نظر گرفته شود تا محصول پس از شکلگیری، بهدلیل دمای بیشازحد تغییر شکل ندهد.
مرحله اتصال
پس از خنکشدن و تثبیت محصول، قالب باز میشود، محصول از آن خارج شده و به ایستگاه برشکاری فرستاده میشود. مواد اضافی لبهها با برش مکانیکی، پانچ یا برش لیزری برداشته میشوند. در تجهیزات ترموفرمینگ سهایستگاهی یا چهـارایستگاهی، فرایند برشکاری معمولاً بهعنوان ایستگاهی مستقل در خط تولید ادغام میشود. نیازی نیست محصولات از قالب خارج و جداگانه به تجهیزات برشکاری بیرونی منتقل شوند؛ در عوض، پردازش پیوسته و خودکار درون خط انجام میشود و بهرهوری تولید را بهطور چشمگیری افزایش میدهد.
بازرسی کیفیت
دقت ابعادی، پرداخت سطح و یکنواختی ضخامت دیواره محصول بررسی میشوند. همچنین وجود عیبهایی مانند حباب، ترک و کمبود مواد کنترل میشود. محصولات تأییدشده انبار میشوند و محصولات نامنطبق دوبارهکاری یا بازیافت میشوند.
نکات کلیدی برای انتخاب تجهیزات ترموفرمینگ
نیازهای تولید را مشخص کنید
• مقیاس تولید: برای تولید کمتیراژ میتوان از تجهیزات نیمهخودکار کوچک استفاده کرد، درحالیکه تولید انبوه در مقیاس بزرگ به تجهیزات تمامخودکار صنعتی نیاز دارد.
• مشخصات محصول: مساحت کاری، فشار شکلدهی و سازگاری تجهیزات با قالب را بر اساس اندازه، ضخامت و پیچیدگی محصول انتخاب کنید.
• سرعت تولید: میزان خروجی موردنیاز در واحد زمان را بهروشنی مشخص کنید. تجهیزات چندایستگاهی امکان تولید پیوسته را فراهم میکنند و بهرهوری را افزایش میدهند.
01
سازگاری مواد
اطمینان حاصل کنید که تجهیزات با مواد موردنظر سازگار هستند. مواد مختلف به دماهای گرمایش و فشارهای شکلدهی متفاوتی نیاز دارند؛ بنابراین سامانههای گرمایش و فشار دستگاه باید متناسب با آنها انتخاب شوند. برای مثال، فرآوری PP به تجهیزاتی با دامنه دمای گرمایش گستردهتر نیاز دارد، درحالیکه شکلدهی ABS با دیواره ضخیم به فشار بالاتری نیازمند است.
02
بودجه و کنترل هزینه
• سرمایهگذاری اولیه: تجهیزات کوچکتر معمولاً بسیار ارزانتر از تجهیزات صنعتی هستند؛ انتخاب باید بر اساس بودجه و نیازهای تولید انجام شود.
• هزینههای عملیاتی: مصرف انرژی دستگاه، هزینه تعویض مواد مصرفی و هزینههای نگهداری را در نظر بگیرید. تجهیزاتی با مصرف انرژی پایین و نگهداری آسان را در اولویت قرار دهید.
03
سطح خودکارسازی
• تجهیزات دستی: کار با آنها ساده و قیمتشان پایین است، اما بهرهوری تولید کمی دارند؛ برای تحقیقوتوسعه یا تولید در تیراژ بسیار کم مناسباند؛
• تجهیزات نیمهخودکار: برای تغذیه و تخلیه به کمک اپراتور نیاز دارند، اما فرایندهای شکلدهی و خنککاری را خودکار انجام میدهند و میان هزینه و بهرهوری تعادل برقرار میکنند؛
• تجهیزات تمامخودکار: فرایندهای تغذیه، شکلدهی، خنککاری و پرداخت را بهصورت خودکار یکپارچه میکنند و به دخالت دستی نیاز ندارند. این تجهیزات بهرهوری بالایی دارند و برای تولید انبوه در مقیاس بزرگ مناسباند.
04
خدمات و پشتیبانی پس از فروش
تأمینکنندهای را انتخاب کنید که خدمات پس از فروش جامعی ارائه میدهد تا در صورت خرابی تجهیزات، از پشتیبانی بهموقع برای تعمیر برخوردار شوید. همچنین بررسی کنید که آیا تأمینکننده خدمات ارزشافزودهای مانند طراحی قالب، تنظیم و راهاندازی تجهیزات و آموزش اپراتورها ارائه میدهد یا خیر. LITAI، تولیدکنندهای با ۲۴ سال سابقه، نهتنها تجهیزات پیشرفته ترموفرمینگ پلاستیک را عرضه میکند، بلکه خدمات جامعی نیز ارائه میدهد پشتیبانی، از جمله مشاوره راهکار، امور لجستیکی و حملونقل، پشتیبانی نصب و راهاندازی در محل، آموزش، خدمات پس از فروش بهموقع و ارتقا و بهینهسازی تجهیزات.
05
نتیجهگیری
تجهیزات ترموفرمینگ بهواسطه قابلیتهای شکلدهی انعطافپذیر، هزینههای اقتصادی تولید و سازگاری گسترده با مواد مختلف، به ابزار اصلی فرآوری در بسیاری از بخشهای صنعتی، از جمله بستهبندی، خودروسازی، پزشکی و ساختوساز تبدیل شدهاند. آشنایی با مبانی فناوری ترموفرمینگ، دستهبندی تجهیزات و روند کار، و مشخصکردن دقیق نیازهای تولیدی، کلید انتخاب تجهیزات مناسب است. همچنین، ارتباط مستمر با تأمینکنندگان باتجربه تجهیزات ترموفرمینگ میتواند به رفع بسیاری از پرسشها و نگرانیها کمک کند.
با ما تماس بگیرید اکنون، LITAI راهکارهای جامع ترموفرمینگ پلاستیک را در اختیار شما قرار میدهد.